Sous-traitance mécanique : trouver son entreprise industrielle près d’Annecy

La réussite de vos projets exige une sous-traitance mécanique fiable, capable de respecter vos tolérances les plus strictes sans dérive de délai. Trouver la bonne entreprise industrielle près d'Annecy implique de regarder vers la Vallée de l'Arve pour y privilégier une chaîne de production intégrée. Cet article détaille les six critères essentiels pour évaluer et qualifier vos futurs partenaires locaux. En réunissant l'usinage, la rectification et la superfinition sur son site de Marnaz, ZEDCE élimine les cascades de sous-traitants pour vous garantir une maîtrise absolue de la qualité de vos composants.
Vous cherchez une entreprise industrielle près d’Annecy capable de produire vos pièces dans les tolérances de votre plan et sans dérive sur les délais ? La question semble triviale, mais elle se heurte vite à une réalité de terrain : le bassin annécien et les vallées qui l’entourent comptent de nombreux ateliers d’usinage et aucune plaquette commerciale ne permet de distinguer celui qui tiendra vos exigences de celui qui les découvrira en cours de série.
Le territoire joue pourtant en votre faveur. Le Grand Annecy concentre 98 700 emplois, dont 13,3 % relèvent de l'industrie selon l'INSEE, tandis que la Haute-Savoie rassemble à elle seule 69 % des entreprises françaises du décolletage selon le SNDEC, concentrées pour l'essentiel dans la Vallée de l'Arve voisine. Peu de bassins européens offrent une telle densité de compétences mécaniques sur un rayon aussi réduit. Encore faut-il savoir où chercher et sur quels critères arbitrer.
Depuis 1946, ZEDCE usine des pièces de haute précision à Marnaz, au cœur de cet écosystème. C'est précisément cette position, au sein d'un bassin de compétences unique, avec une infrastructure intégrée couvrant usinage, rectification, superfinition, traitements et contrôle, qui nous permet de vous proposer une grille de lecture complète pour qualifier un sous-traitant mécanique dans un rayon de soixante kilomètres autour d'Annecy. Vous y trouverez le poids réel du territoire, les bénéfices mesurables de la proximité, les six critères qui départagent les ateliers et les référentiels attendus selon votre secteur d'activité.
À retenir : L’essentiel sur la sous-traitance mécanique près d’Annecy
- Un bassin dense : le Grand Annecy compte 98 700 emplois dont 13,3 % dans l'industrie et la Haute-Savoie regroupe 69 % des entreprises françaises du décolletage, concentrées pour l'essentiel dans la Vallée de l'Arve.
- Un périmètre de consultation à élargir : ouvrir la recherche à 60 km multiplie le nombre d’ateliers réellement qualifiés, sans dégrader le pilotage du projet ni la fréquence des audits.
- Un bénéfice économique documenté : les difficultés d'approvisionnement constituent la première raison invoquée pour envisager une relocalisation, citée par 58 % des dirigeants industriels interrogés, au même titre que la réduction des délais et des coûts de transport.
- Six critères de qualification : certifications en cours de validité, métrologie interne, intégration de la chaîne de valeur, capacité en petites et moyennes séries, maîtrise des matières exigeantes et traçabilité documentée.
- L’intégration comme facteur décisif : regrouper usinage, rectification, superfinition, traitements et assemblage sur un site unique supprime les ruptures de traçabilité, les transits entre prestataires et les erreurs de surépaisseur.
- L’offre ZEDCE : un site de 9 000 m² à Marnaz, plus de 100 machines, des tolérances descendant à ±0,005 mm en rectification et superfinition, des états de surface Ra inférieurs à 0,02 µm, à 45 minutes d'Annecy.
La Vallée de l’Arve et le bassin annécien : un écosystème unique en Europe
La puissance industrielle du secteur d’Annecy ne relève pas du hasard économique. Elle résulte de trois siècles d’accumulation de savoir-faire sur un territoire restreint et cette continuité explique aujourd’hui encore le niveau d’exigence des ateliers locaux.
Trois siècles de mécanique de précision
Tout commence en 1720, lorsque Claude-Joseph Ballaloud revient de Nuremberg où il s’est perfectionné dans l’art de l’horlogerie et s’installe à Saint-Sigismond, sur les hauteurs de Cluses. Il apprend aux paysans de la vallée à fabriquer de petites pièces d’horlogerie, activité de complément durant les longs hivers de montagne. Les ateliers familiaux se multiplient rapidement et alimentent les manufactures genevoises en composants.
Le basculement vers l’industrie intervient un siècle plus tard. Après l’incendie qui détruit Cluses en juin 1844, la municipalité cherche à relancer la ville et à retenir une main-d’œuvre qui s’expatrie. Un décret royal sarde du 31 mars 1848, signé par Charles-Albert de Piémont-Sardaigne, fonde l'École royale d'horlogerie, la Savoie ne rejoignant la France qu'en 1860. Son premier directeur, Achille Hubert-Benoît, avait été formé auprès d'Abraham Louis Breguet. L'établissement forme des générations de techniciens et diffuse dans toute la vallée une culture de la mesure qui ne l'a jamais quittée.
Les horlogers se diversifient ensuite vers la fabrication en série de pièces micromécaniques destinées aux industries naissantes et le décolletage naît précisément de cette transition. Trois siècles plus tard, les exigences de tolérance héritées de l’horlogerie irriguent toujours les ateliers locaux et se retrouvent aujourd’hui dans les cahiers des charges aéronautiques, médicaux et hydrauliques les plus sévères.
Le poids économique réel du territoire
Les chiffres publiés par les institutions de la filière donnent la mesure de cette concentration et permettent de situer objectivement le bassin dans le paysage industriel français.
Ce rapport de deux à trois emplois indirects pour un emploi de décolletage, documenté par le SNDEC (le Syndicat National du Décolletage), explique la densité du tissu local. Fournisseurs de matière, distributeurs d’outils coupants, traiteurs thermiques et de surface, rectifieurs, laboratoires de métrologie et intégrateurs robotiques se sont tous implantés au plus près de leurs clients.
Il en résulte un maillage où l’ensemble de la chaîne de valeur mécanique tient dans un rayon de trente kilomètres, configuration que le syndicat résume en qualifiant la vallée de territoire trois fois plus industrialisé que la moyenne française.
Cette densité s’appuie enfin sur des structures techniques qui mutualisent la recherche et la formation. Le Cetim-Ctdec, implanté à Cluses, réunit laboratoires, moyens d’essai et formations dédiés au décolletage et à l’usinage. Le pôle de compétitivité CIMES anime les projets de recherche collaborative en mécanique, pendant que Thésame et Polytech Annecy-Chambéry alimentent le territoire en compétences mécatroniques. Pour un donneur d’ordres, cet environnement produit un effet très concret : les compétences se renouvellent, les référentiels techniques circulent entre entreprises et les moyens de contrôle lourds restent accessibles même aux PME.
Annecy ou Vallée de l’Arve : où se trouve réellement la capacité d’usinage ?
La question mérite d’être posée franchement, car elle conditionne l’efficacité de votre consultation. Un acheteur qui restreint sa recherche au périmètre communal d’Annecy se prive mécaniquement d’une large part de la capacité de production régionale.
Le bassin annécien excelle en effet sur la conception, la mécatronique et l’assemblage à forte valeur ajoutée. NTN-SNR y produit des roulements et y maintient un centre de recherche, Dassault Aviation fabrique des équipements à Argonay et un tissu dense de PME actives dans le medtech, l’outdoor et l’électronique embarquée complète le paysage. La capacité d’usinage de précision, elle, s’est historiquement concentrée dans la vallée voisine, là où trois siècles de décolletage ont sédimenté les savoir-faire, les parcs machines et les filières de formation.
Dès lors, élargir le périmètre de consultation à soixante kilomètres change radicalement le nombre d’ateliers réellement qualifiés pour une pièce critique, sans dégrader pour autant les conditions de pilotage du projet.
Les repères de trajet ci-dessous permettent de cadrer cette zone de recherche :
Un trajet de 45 minutes reste parfaitement compatible avec des audits fournisseurs réguliers, des revues de prototypes en présentiel et une livraison en J+1. Au-delà de deux à trois heures de route, la visite se planifie sur la journée et devient exceptionnelle plutôt que routinière. À l'échelle d'un approvisionnement lointain, ces boucles de pilotage disparaissent entièrement et la relation se réduit à des échanges documentaires, avec les délais de correction que cela implique dès qu'un écart apparaît.
Ce que la proximité change concrètement dans une relation de sous-traitance
L’argument de la proximité est souvent avancé sans être démontré. Il produit pourtant des effets mesurables sur quatre plans distincts, qu’il convient de distinguer pour arbitrer en connaissance de cause.
La sécurisation des approvisionnements
L'enquête menée par Bpifrance Le Lab sur les mouvements de relocalisation, publiée en janvier 2022 sur la base de 1 382 dirigeants de PME et ETI industrielles interrogés fin 2021, apporte des données utiles sur ce point. Parmi les industriels qui envisagent de relocaliser, 58 % citent les difficultés d’approvisionnement comme motivation première, au même titre que la réduction des délais et des coûts de transport. La même étude apporte toutefois une nuance qu’il serait malhonnête d’occulter, puisque seuls 5 % des PME et ETI interrogées prévoient effectivement une relocalisation dans les cinq années à venir.
Autrement dit, la relocalisation ne constitue pas un mouvement de masse mais un arbitrage ciblé, appliqué aux références dont une rupture immobilise une ligne d’assemblage. Pour ces pièces-là, la localisation du fournisseur devient un paramètre de gestion du risque au même titre que le double sourcing et le raisonnement se fait alors en coût complet plutôt qu’en prix unitaire.
Le pilotage qualité en boucle courte
Un plan de surveillance ne vaut que si le donneur d’ordres peut effectivement se déplacer. La proximité autorise l’audit fournisseur sur site, la validation du premier article en présence de l’ingénieur méthodes et la résolution d’un écart dimensionnel en quarante-huit heures plutôt qu’en trois semaines d’allers-retours de rapports et de photographies.
Elle facilite surtout l’échange direct entre bureau d’études et atelier durant la phase d’industrialisation, celle où se jouent la plupart des dérives ultérieures. Une reprise de cotation, un changement de mode de bridage ou une adaptation de gamme se règlent alors en une visite, généralement avant que le problème n’apparaisse en série.
La réactivité sur les aléas de production
Les situations où la distance coûte réellement de l’argent sont identifiables à l’avance : modification d’indice de plan en cours de production, urgence de rechange, rattrapage d’un retard amont, lot bloqué en contrôle réception. Dans chacun de ces cas, un sous-traitant situé à moins d’une heure permet une intervention le jour même et une reprise de pièces sans immobiliser le programme. Une flexibilité de gamme ou un ajustement de volume s’organisent également sans subir les lourdeurs d’un réapprovisionnement par conteneur.
La protection intellectuelle et l’empreinte carbone
Deux arguments complètent le raisonnement, l’un juridique et l’autre réglementaire. Vos plans, vos gammes et vos stratégies d’usinage restent en premier lieu sur le territoire européen, encadrés par des clauses de confidentialité opposables devant une juridiction accessible.
Le sourcing de proximité entre par ailleurs progressivement dans les critères d’attribution des grands comptes soumis au reporting extra-financier européen, réduire les kilomètres parcourus par une pièce améliorant directement le bilan carbone du produit fini et simplifiant la collecte des données fournisseurs.
Six critères pour évaluer une entreprise industrielle près d’Annecy
La grille qui suit permet de comparer des offres à périmètre technique équivalent, avant même d’examiner les prix. Elle correspond aux questions que nos propres clients nous posent lors d’une première consultation.
- Les certifications
Les certifications constituent le premier filtre et le plus facile à objectiver. La norme ISO 9001 encadre le système de management de la qualité et sert de socle commun à l’ensemble des filières. Les secteurs réglementés ajoutent ensuite leurs propres référentiels, la norme EN 9100 pour l'aéronautique et la norme ISO 13485 pour le dispositif médical, tandis que l'automobile s'appuie sur l'IATF 16949, qui complète l'ISO 9001 par des exigences de capabilité procédé et de gestion des échantillons initiaux. Demandez systématiquement le certificat lui-même plutôt qu’une mention sur une plaquette et vérifiez le périmètre d’activité qu’il couvre réellement.
- Les moyens de contrôle
Les moyens de contrôle méritent ensuite une attention particulière. Un atelier capable de tenir des tolérances de quelques microns sans moyen de mesure interne dépend d’un laboratoire extérieur pour valider ses propres pièces, ce qui allonge les boucles de correction et rend les litiges difficiles à instruire. La présence sur site d'une machine à mesurer tridimensionnelle, d'un contourographe et d'un rugosimètre, dans un local à température maîtrisée, raccourcit considérablement le cycle de qualification et permet surtout de détecter une dérive avant qu'elle ne contamine un lot entier.
- L’intégration de la chaîne de valeur
L’intégration de la chaîne de valeur constitue le critère le plus souvent négligé, alors qu’il est déterminant. Un atelier qui confie le traitement thermique, la rectification et l’assemblage à trois prestataires distincts multiplie les interfaces et chaque transfert représente un point de rupture documentaire potentiel. Demandez la liste précise des opérations réalisées en interne et de celles confiées à l’extérieur, en gardant à l’esprit qu’une cascade de sous-traitance non maîtrisée reste la première cause de dérive de délai.
Dans la Vallée de l'Arve, rares sont les ateliers qui réunissent usinage, abrasion et traitements sur un site unique, la spécialisation historique du bassin ayant plutôt favorisé la constitution de chaînes courtes entre entreprises voisines. La question mérite donc d'être posée directement en consultation.
- La capacité de série
La capacité de série se juge, quant à elle, à la structure de coût. Un atelier organisé pour des campagnes de cent mille pièces amortit ses réglages sur des volumes que vous n’atteindrez jamais avec des lots de cinquante unités. La question à poser porte donc sur la part du temps de réglage dans le prix unitaire de votre référence et sur les montages dont dispose l’atelier pour la réduire.
- La maîtrise des matériaux
La maîtrise des matériaux se vérifie par les références plutôt que par les déclarations. Usiner de l'Inconel 718 ou du titane Ti6Al4V suppose des conditions de coupe, des outillages et une expérience sans commune mesure avec celles de l'acier de décolletage. L'indice d'usinabilité de l'Inconel 718 se situe autour de 12 à 15 % sur une base 100 attribuée au 11SMn30, ce qui se traduit en atelier par une vitesse de coupe qui tombe de 150 à 250 m/min sur acier à 20 à 40 m/min sur superalliage base nickel, avec l'usure d'outil et les temps de cycle correspondants. Demandez deux cas clients vérifiables sur une matière comparable à la vôtre.
- La traçabilité
La traçabilité, enfin, se contrôle en demandant un dossier de lot existant. Un système ERP ou GPAO permet de remonter d’une pièce livrée jusqu’au numéro de coulée de la matière, au programme d’usinage utilisé et aux relevés de contrôle correspondants. Sans cette chaîne documentaire, une non-conformité découverte chez votre client final ne peut plus être remontée jusqu'à son lot d'origine et le tri ciblé cède la place à un rappel élargi.
Le cas concret d’une consultation dans le bassin annécien
L’intérêt d’un sous-traitant intégré et proche apparaît surtout lorsqu’on déroule un scénario de production réel. L’exemple suivant reprend une configuration courante chez les équipementiers hydrauliques du bassin.
Imaginons la production de 2 000 corps de distributeur en inox 316L, comportant un alésage de 12 mm en tolérance IT5 avec une cylindricité de 3 µm, un état de surface Ra inférieur à 0,2 µm sur la portée d'étanchéité et un traitement de surface avant livraison. Le donneur d’ordres est installé à Annecy, son marché exige une livraison échelonnée sur douze mois.
Avec un schéma fragmenté
Dans un schéma fragmenté, un premier atelier usine la pièce et laisse une surépaisseur inadaptée. Le lot part deux jours plus tard chez un rectifieur, qui découvre une surépaisseur insuffisante sur une partie des références et doit renvoyer les pièces. S’ajoutent ensuite le transit vers le traiteur de surface, puis le retour vers l’atelier d’origine pour le contrôle final. Le délai global atteint alors sept à dix jours ouvrés par lot et chaque dérive détectée en fin de chaîne se corrige avec un temps de latence de plusieurs jours.
Avec un schéma intégré
Dans un schéma intégré, le même bureau des méthodes définit la surépaisseur d'ébauche et supervise la reprise abrasive. Le tournage laisse volontairement une cote calculée pour nos rectifieuses, la rectification intérieure puis le rodage de l'alésage interviennent dans la foulée sur le même site. Le traitement de surface est réalisé en interne sans transit ni attente de créneau chez un prestataire et le contrôle valide le diamètre et la cylindricité en métrologie dimensionnelle, puis l'état de surface au rugosimètre, avant expédition.
Le lot est livré en deux à trois jours ouvrés, sous surveillance statistique continue et une dérive thermique détectée par les cartes de contrôle se corrige en quelques heures plutôt qu'en plusieurs jours. Aucune pièce ne quitte le site entre le brut et la livraison, ce qui supprime les transits et les trois réceptions intermédiaires du schéma fragmenté.
À cela s'ajoute un gain rarement chiffré. Une surépaisseur d'ébauche calculée avec le rectifieur, plutôt qu'estimée en amont, retire plusieurs centièmes de millimètre au passage abrasif. Le temps de rectification par pièce diminue d'autant, les cycles de dressage de meule s'espacent et la durée de vie des abrasifs augmente. Sur une série de plusieurs milliers d'unités en inox 316L ou en superalliage, ces trois postes pèsent plus lourd sur le prix de revient que l'écart de prix unitaire annoncé au devis.
Les secteurs exigeants du bassin et leurs référentiels
Chaque filière présente autour d’Annecy impose ses propres référentiels et ses contraintes techniques dominantes, qu’il faut identifier avant même de lancer une consultation.
Ces exigences se recoupent partiellement, ce qui ouvre des passerelles utiles. Un atelier qualifié pour l’aéronautique dispose généralement des procédures documentaires nécessaires au médical, même si la certification correspondante reste à obtenir. À l’inverse, la maîtrise de la grande série automobile ne garantit en rien l’aptitude aux petites séries à forte valeur unitaire que réclament l’aéronautique ou l’instrumentation scientifique.
ZEDCE : votre entreprise industrielle à quarante-cinq minutes d’Annecy
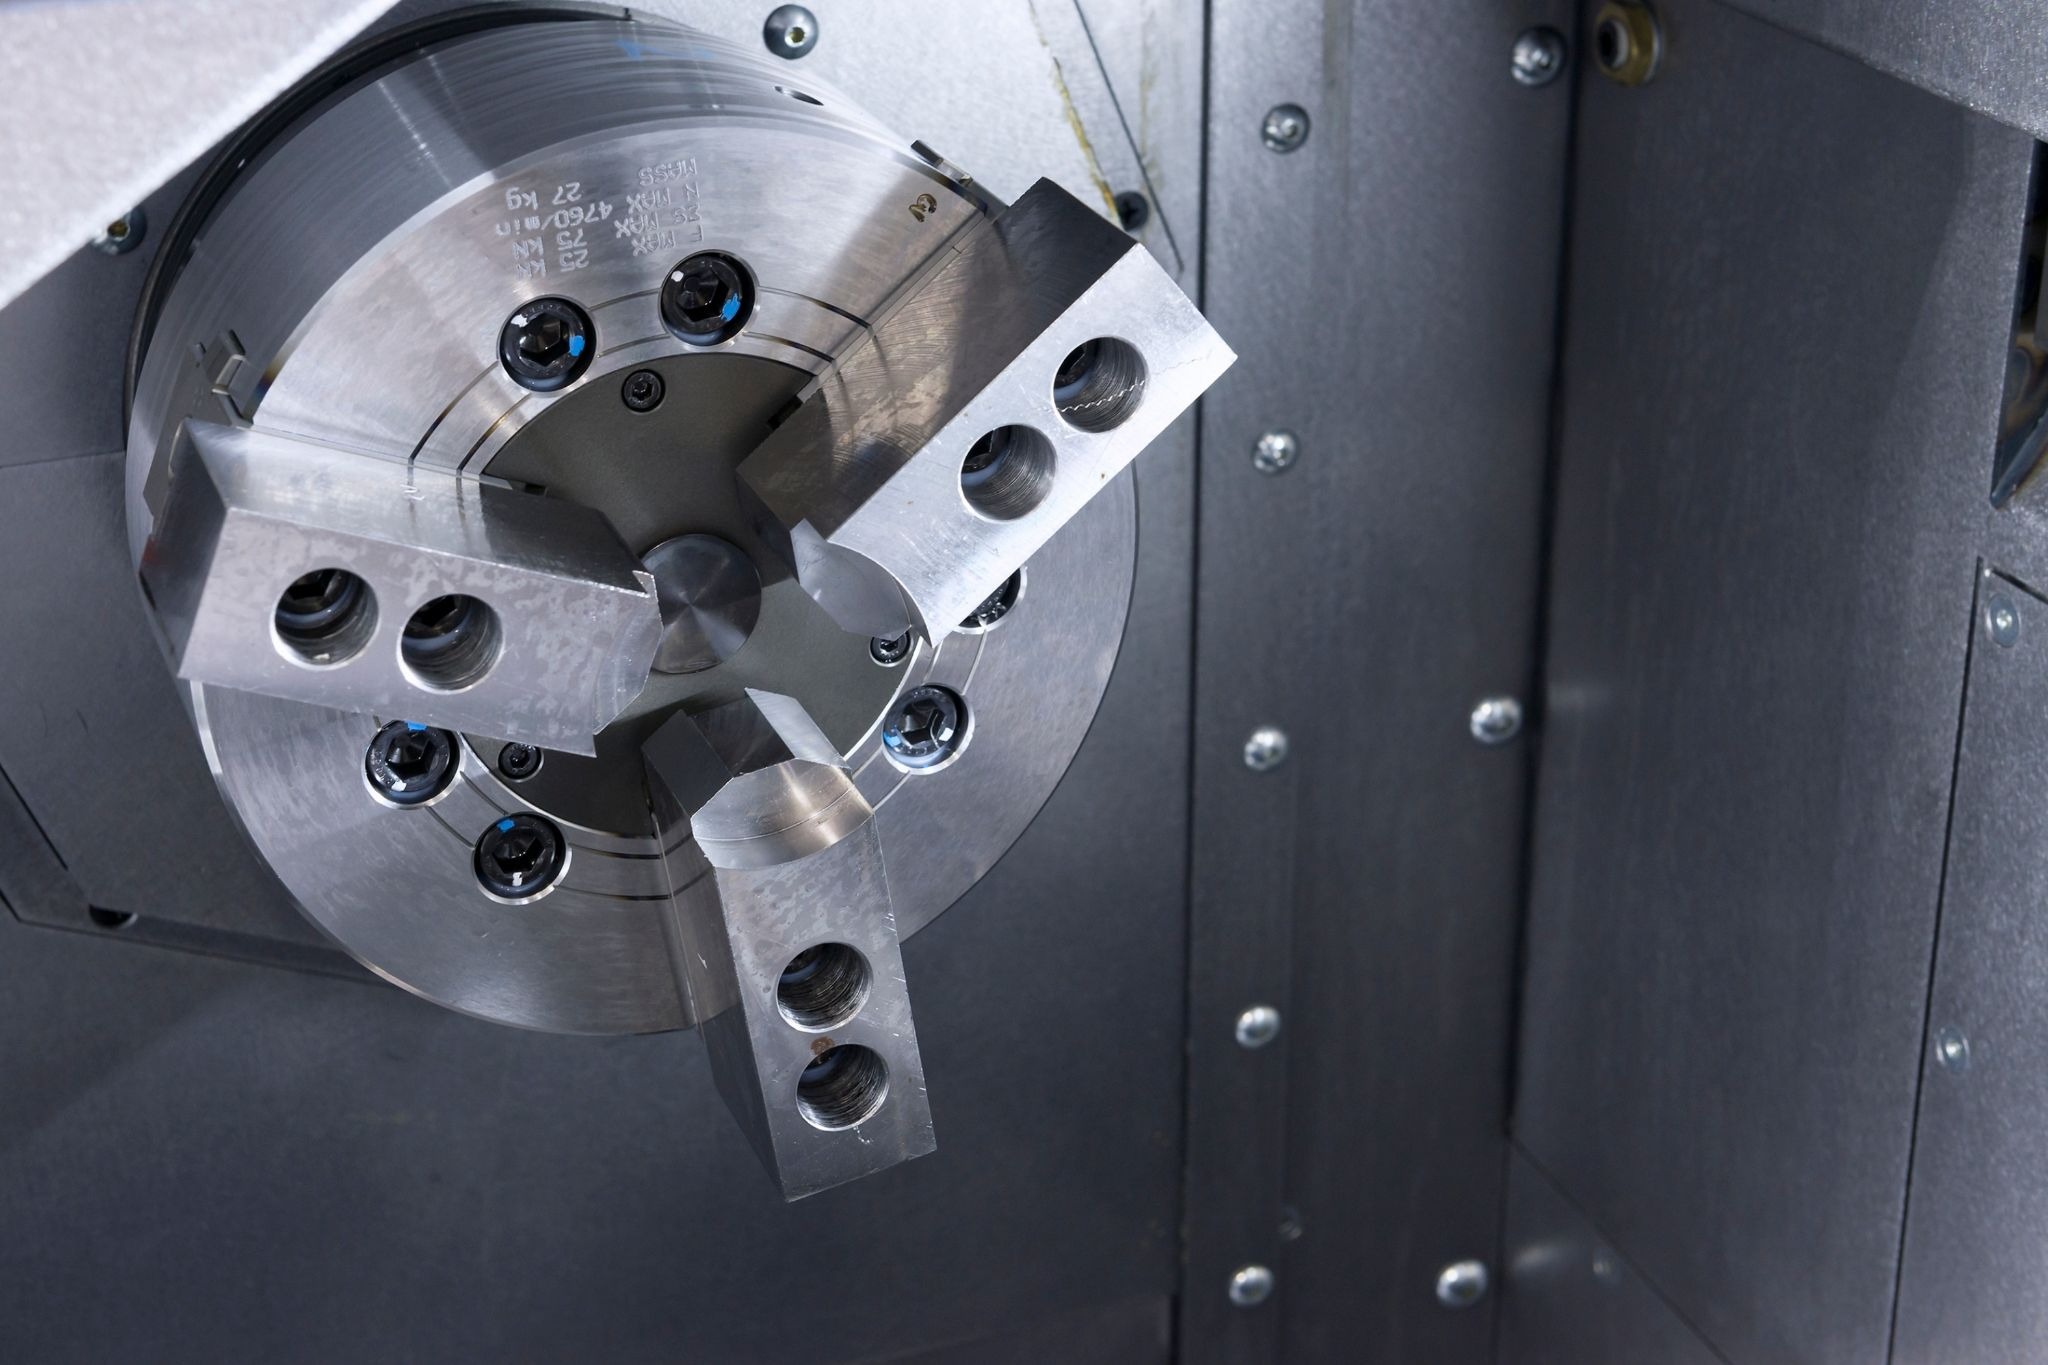
Implantée à Marnaz, au cœur de la Vallée de l’Arve, notre entreprise usine des pièces de précision pour les donneurs d’ordres du bassin annécien depuis 1946.
Notre histoire explique une partie de notre approche. Entre 1946 et 1968, ZEDCE a conçu et implanté 500 machines de décolletage dans la vallée, avant de devenir producteur pour ses propres clients. Cette double compétence, conception de machines puis exploitation quotidienne, nous donne une lecture des procédés que peu d’ateliers partagent et se traduit concrètement par notre capacité à discuter une gamme d’usinage dès la phase de conception de votre pièce.
Une chaîne de valeur intégrée sur un site unique
Nos 9 000 m² de production réunissent l'ensemble des opérations, du brut à la pièce prête au montage. Aucune étape n'est confiée à l'extérieur, ce qui supprime les transferts entre prestataires, les délais de transit et les ruptures de traçabilité qui les accompagnent.
Vous bénéficiez d'un interlocuteur unique sur la gamme complète, du choix de la matière au relevé de contrôle final :
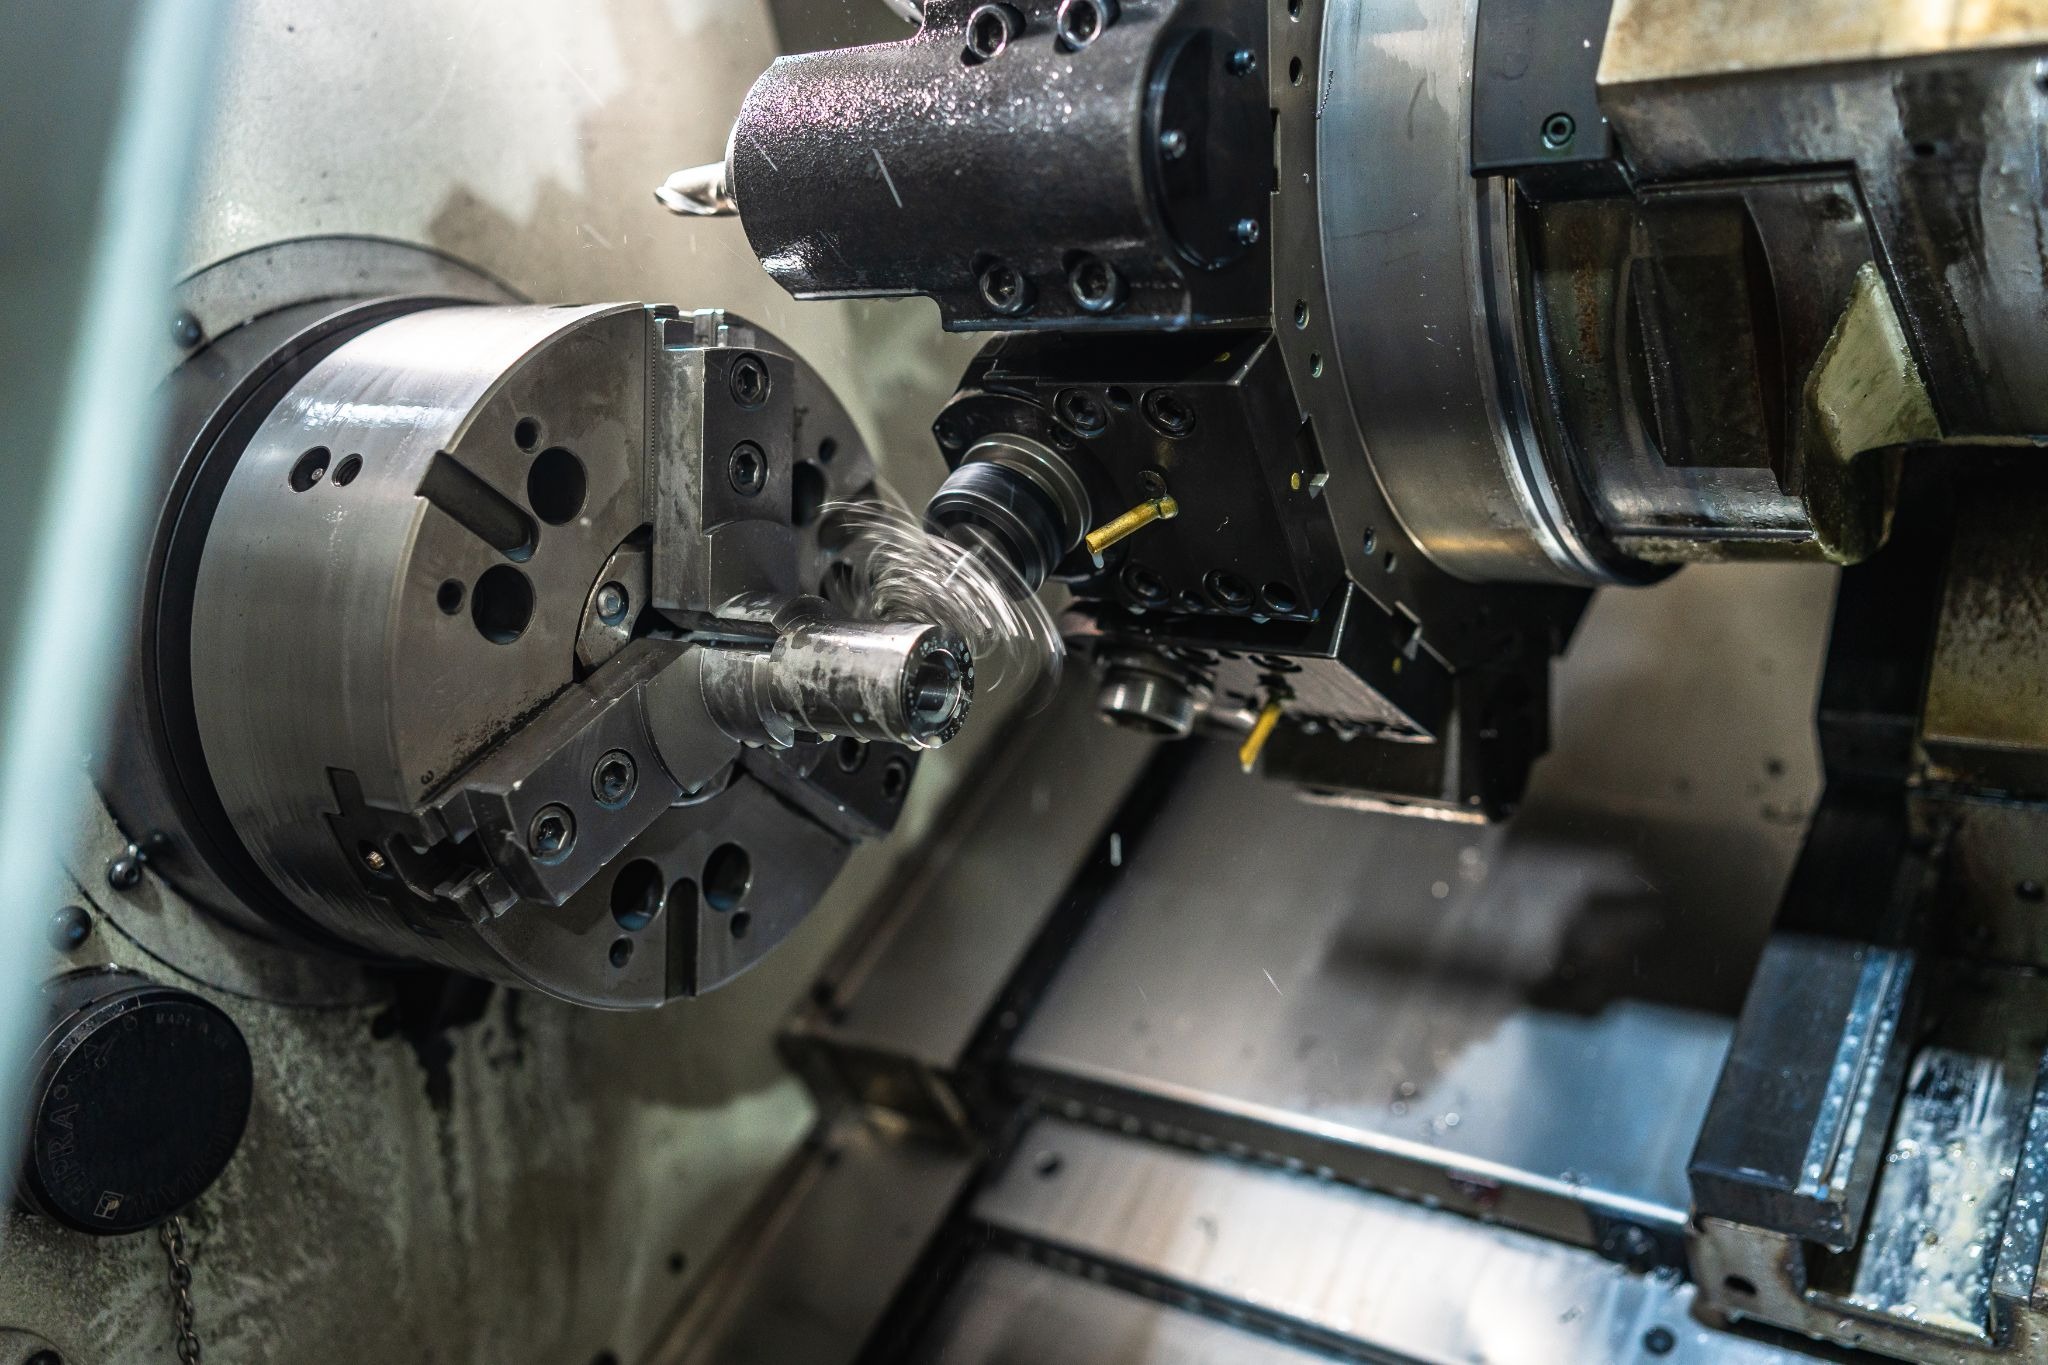
- Usinage CNC multiaxes sur tours Nakamura et centres HAAS, pour des diamètres de 10 à plus de 200 mm.
- Rectification cylindrique et intérieure sur Kellenberger, complétée par la rectification plane double face sur Diskus, pour tenir les cotes fonctionnelles après traitement thermique.
- Rodage et polissage plan haute précision sur Stähli, pour les portées d'étanchéité et les surfaces de contact.
- Superfinition par pierrage, toilage et tribofinition, prestation encore peu répandue dans la vallée.
- Assemblage mécanique, emmanchement et appairage de sous-ensembles complets prêts au montage.
- Gestion des matières premières et traitements thermiques et de surface réalisés en interne, sans transit ni prestataire intermédiaire sur la chaîne.
Capacités techniques et contrôle
Nos capacités se lisent à deux niveaux. En usinage CNC, nous tenons couramment des tolérances de ±0,01 à ±0,02 mm selon la géométrie et la matière. En rectification et en superfinition, les cotes fonctionnelles descendent jusqu'à ±0,005 mm et les états de surface atteignent un Ra inférieur à 0,02 µm, mesuré selon l'ISO 21920-3, qui remplace l'ISO 4288. La robotisation Stäubli assure une production continue sur les références à forte cadence et notre parc couvre les aciers traités, l'inox 316L, le titane Ti6Al4V, l'Inconel 718, l'aluminium et les plastiques techniques comme le PEEK.
Le contrôle s'appuie sur un laboratoire de métrologie régulé en température, équipé en mesure tridimensionnelle, contourographe, rugosimètre et vision industrielle, avec contrôle systématique du premier article et surveillance statistique des procédés. Notre système ERP et GPAO documente chaque lot de la matière à la livraison. La certification ISO 9001 est en place depuis vingt ans et les démarches EN 9100 pour l’aéronautique sont engagées sur la période 2026-2027.
Enfin, nos 102 collaborateurs, dont 15 % en apprentissage, entretiennent des partenariats de formation avec les centres de la Vallée de l’Arve. Nous comptons aujourd'hui 89 clients français et européens, parmi lesquels des équipementiers automobiles de rang 1, des sous-traitants aéronautiques et des acteurs de l’hydraulique.
Confiez-nous votre prochaine consultation
Si votre cahier des charges implique des matériaux exigeants, des géométries complexes ou des tolérances micrométriques, ZEDCE réalise l'intégralité du cycle en interne, de l'ébauche CNC à la livraison conforme, en passant par la rectification, la superfinition, les traitements et le contrôle.
Transmettez-nous vos plans aux formats PDF ou STEP. Notre bureau des méthodes analyse votre demande et vous adresse une étude de faisabilité accompagnée d’un devis détaillé sous 24 à 48 heures ouvrées.
Contactez notre équipe technique au +33 (0)4 50 98 05 56 ou via notre formulaire pour une première analyse sans engagement.
FAQ : vos questions sur la sous-traitance mécanique près d’Annecy
Quelle est la différence entre le décolletage et l’usinage CNC ?
Le décolletage est une forme d'usinage, pratiquée aujourd'hui sur des tours à commande numérique et non une technique concurrente du CNC. Il désigne la production de pièces de révolution en série à partir d'une barre alimentée en continu, le plus souvent sur tour à poupée mobile, avec des cadences élevées et des diamètres réduits. L'usinage de pièces unitaires travaille pour sa part à partir d'un lopin ou d'un brut de fonderie, sur tour à poupée fixe ou sur centre multiaxes, avec une souplesse supérieure sur les géométries complexes et les petites séries. Les deux approches coexistent largement dans la Vallée de l'Arve et se combinent souvent sur une même référence, une pièce décolletée passant fréquemment en reprise sur centre d'usinage.
Faut-il chercher un sous-traitant à Annecy même ou dans la Vallée de l’Arve ?
Les deux territoires se complètent plutôt qu’ils ne se concurrencent. Le bassin annécien concentre la conception, la mécatronique et l’assemblage à forte valeur ajoutée, pendant que la Vallée de l’Arve rassemble l’essentiel de la capacité d’usinage de précision. Élargir la consultation à un rayon de soixante kilomètres augmente sensiblement le nombre d’ateliers qualifiés sans dégrader les conditions de pilotage du projet ni la fréquence des audits sur site.
La certification ISO 9001 est-elle obligatoire pour un sous-traitant mécanique ?
Aucune obligation légale n’impose cette certification. Elle est en revanche exigée contractuellement par la majorité des grands comptes industriels, qui l’utilisent comme critère d’entrée dans leur panel fournisseurs. Pour les filières réglementées, elle constitue un socle auquel s’ajoutent des référentiels sectoriels, la norme EN 9100 pour l’aéronautique et la norme ISO 13485 pour le dispositif médical.
Combien de devis demander avant de sélectionner un usineur ?
Trois à quatre consultations suffisent, à condition de comparer des périmètres strictement identiques. Précisez dans votre cahier des charges la nuance matière, les traitements inclus ou exclus, le niveau de contrôle attendu et les conditions de livraison. Un écart de prix de vingt pour cent s’explique le plus souvent par une différence de périmètre plutôt que par un véritable écart de compétitivité.
Quels matériaux les ateliers du bassin savent-ils usiner ?
Les aciers de décolletage type 11SMn30, les aciers traités 100Cr6 et 42CrMo4, les inox dont le 316L, l'aluminium, le titane Ti6Al4V, les superalliages base nickel comme l'Inconel 718, les non-ferreux et les plastiques techniques comme le PEEK. Chaque famille impose ses conditions de coupe et ses outillages, raison pour laquelle il faut demander des références précises sur la matière concernée plutôt qu’une liste générique de capacités.
Peut-on faire produire de petites séries de 10 à 100 pièces près d’Annecy ?
Oui, le tissu local de PME est précisément structuré pour ce type de volume et c’est même devenu la valeur ajoutée de la région depuis que la très grande série sur pièces simples a largement quitté le territoire. Le point de vigilance porte sur l’amortissement du temps de réglage, qui pèse lourdement sur le prix unitaire en petite série. Un atelier habitué aux séries courtes optimise ses montages et ses programmes pour limiter ce poste.
Comment vérifier qu’un atelier tiendra ses délais ?
Trois éléments donnent une indication fiable. La charge machine annoncée au regard du carnet de commandes en cours, le taux de service historique constaté sur les douze derniers mois et surtout la part des opérations confiées à des sous-traitants externes. Une cascade de sous-traitance non maîtrisée constitue la cause la plus fréquente de dérive de délai, car chaque maillon ajoute son propre aléa sans que le donneur d’ordres en ait la visibilité.
Quels organismes consulter sur la filière mécanique en Haute-Savoie ?
Le Syndicat National du Décolletage publie les chiffres de référence de la profession. Le Cetim-Ctdec, implanté à Cluses, réunit laboratoires, formations et moyens d’essai accessibles aux industriels. Le pôle de compétitivité CIMES anime les projets de recherche collaborative en mécanique et la Chambre de Commerce et d’Industrie de Haute-Savoie publie chaque année les données économiques du département.
Quel est le risque de travailler avec un sous-traitant non certifié ?
La responsabilité du produit fini remonte au donneur d'ordres. Sans traçabilité documentée, le périmètre exact des pièces suspectes reste inconnu et l'incident se traite sur l'ensemble des livraisons de la période plutôt que sur le lot concerné. Le coût qui en résulte, entre immobilisation de ligne, tri, retouche et pénalités contractuelles, dépasse très largement l'économie réalisée à l'achat.
Un sous-traitant proche coûte-t-il forcément plus cher ?
Le prix unitaire d’une pièce usinée en France est généralement supérieur à celui d’une pièce importée, mais la comparaison n’a de sens qu’en coût complet. Il faut y intégrer le fret, les droits de douane, le stock de sécurité immobilisé pour couvrir huit à douze semaines de transit, le coût des rebuts détectés tardivement et celui des immobilisations de ligne. Sur les pièces critiques en petite et moyenne série, l’écart se resserre fortement, voire s’inverse.