Comprendre la rectification en enfilade : principes et avantages industriels

L'usinage en grande série de pièces cylindriques exige de concilier une précision micrométrique avec des temps de cycle ultra-courts. La rectification centerless en enfilade apporte une réponse industrielle optimale en supprimant les opérations de bridage grâce à la progression continue de la pièce. En intégrant judicieusement ce procédé à votre flux de production, vous garantissez une fabrication à haute cadence d'axes mono-diamètre tout en maîtrisant les tolérances géométriques les plus strictes.
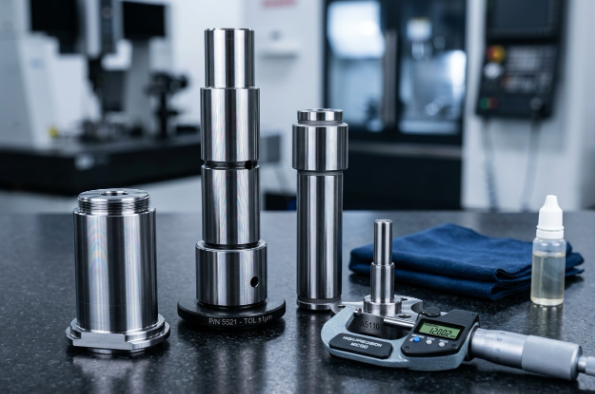
Maintenir une précision de l'ordre du micron sur des séries de 50 000 axes demande une méthode rigoureuse. L'enjeu repose sur le respect de cette exigence géométrique avec un temps de cycle optimisé, tout en évitant les opérations chronophages de bridage et de reprise.
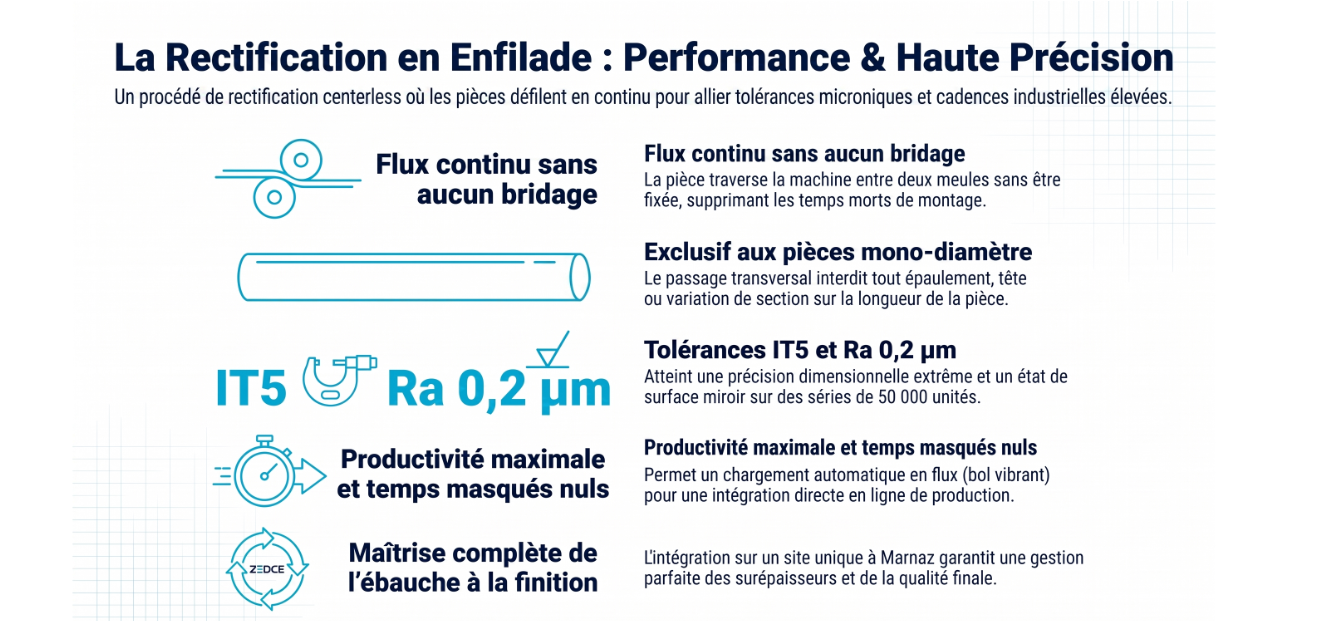
Pour concilier ces impératifs de production, la rectification en enfilade offre une réponse technique parfaitement adaptée. Ce mode continu de rectification cylindrique extérieure s'effectue librement et écarte tout maintien entre pointes. La pièce repose simplement sur une réglette pour avancer de façon autonome à travers la machine en étant guidée entre une meule de travail et une meule d'entraînement.
Exploiter tout le potentiel de ce procédé demande de l'intégrer au sein d'une chaîne globale, une stratégie mise en œuvre par ZEDCE. Notre usine de 9 000 m² à Marnaz réunit en effet l'usinage CNC, la rectification et la superfinition, avec l'appui direct d'un pôle métrologique en salle régulée. Cette organisation permet de calibrer les surépaisseurs de matière dès la phase d'ébauche pour fluidifier le flux de production d'un atelier à l'autre.
Afin d'appréhender concrètement ces processus industriels, ce dossier détaille la cinématique du procédé en enfilade et ses performances en production. Le texte présente ensuite son périmètre d'application géométrique ainsi que les critères techniques aidant à arbitrer entre l'enfilade et la plongée.
À retenir sur la rectification en enfilade :
- Le principe : Une progression continue de la pièce entre la meule de travail et la meule d'entraînement, avec un maintien libre sur réglette.
- La cinématique : L'angle donné à la meule d'entraînement assure l'avance axiale de la pièce de façon autonome.
- La condition géométrique : Le procédé requiert un profil strictement cylindrique, avec un diamètre constant de bout en bout de la pièce.
- Les capacités : Le respect des classes de tolérance IT6 à IT5, couplé à des états de surface allant de Ra 0,2 à Ra 1,6 µm au stade de la finition.
- L'alternative technique : Le passage en rectification en plongée pour traiter les axes présentant des changements de diamètre.
- L'organisation ZEDCE : La centralisation des étapes sur le site de Marnaz, pour lier directement l'ébauche CNC, la rectification et la superfinition dans un même flux de production.
Qu'est-ce que la rectification centerless en enfilade ?
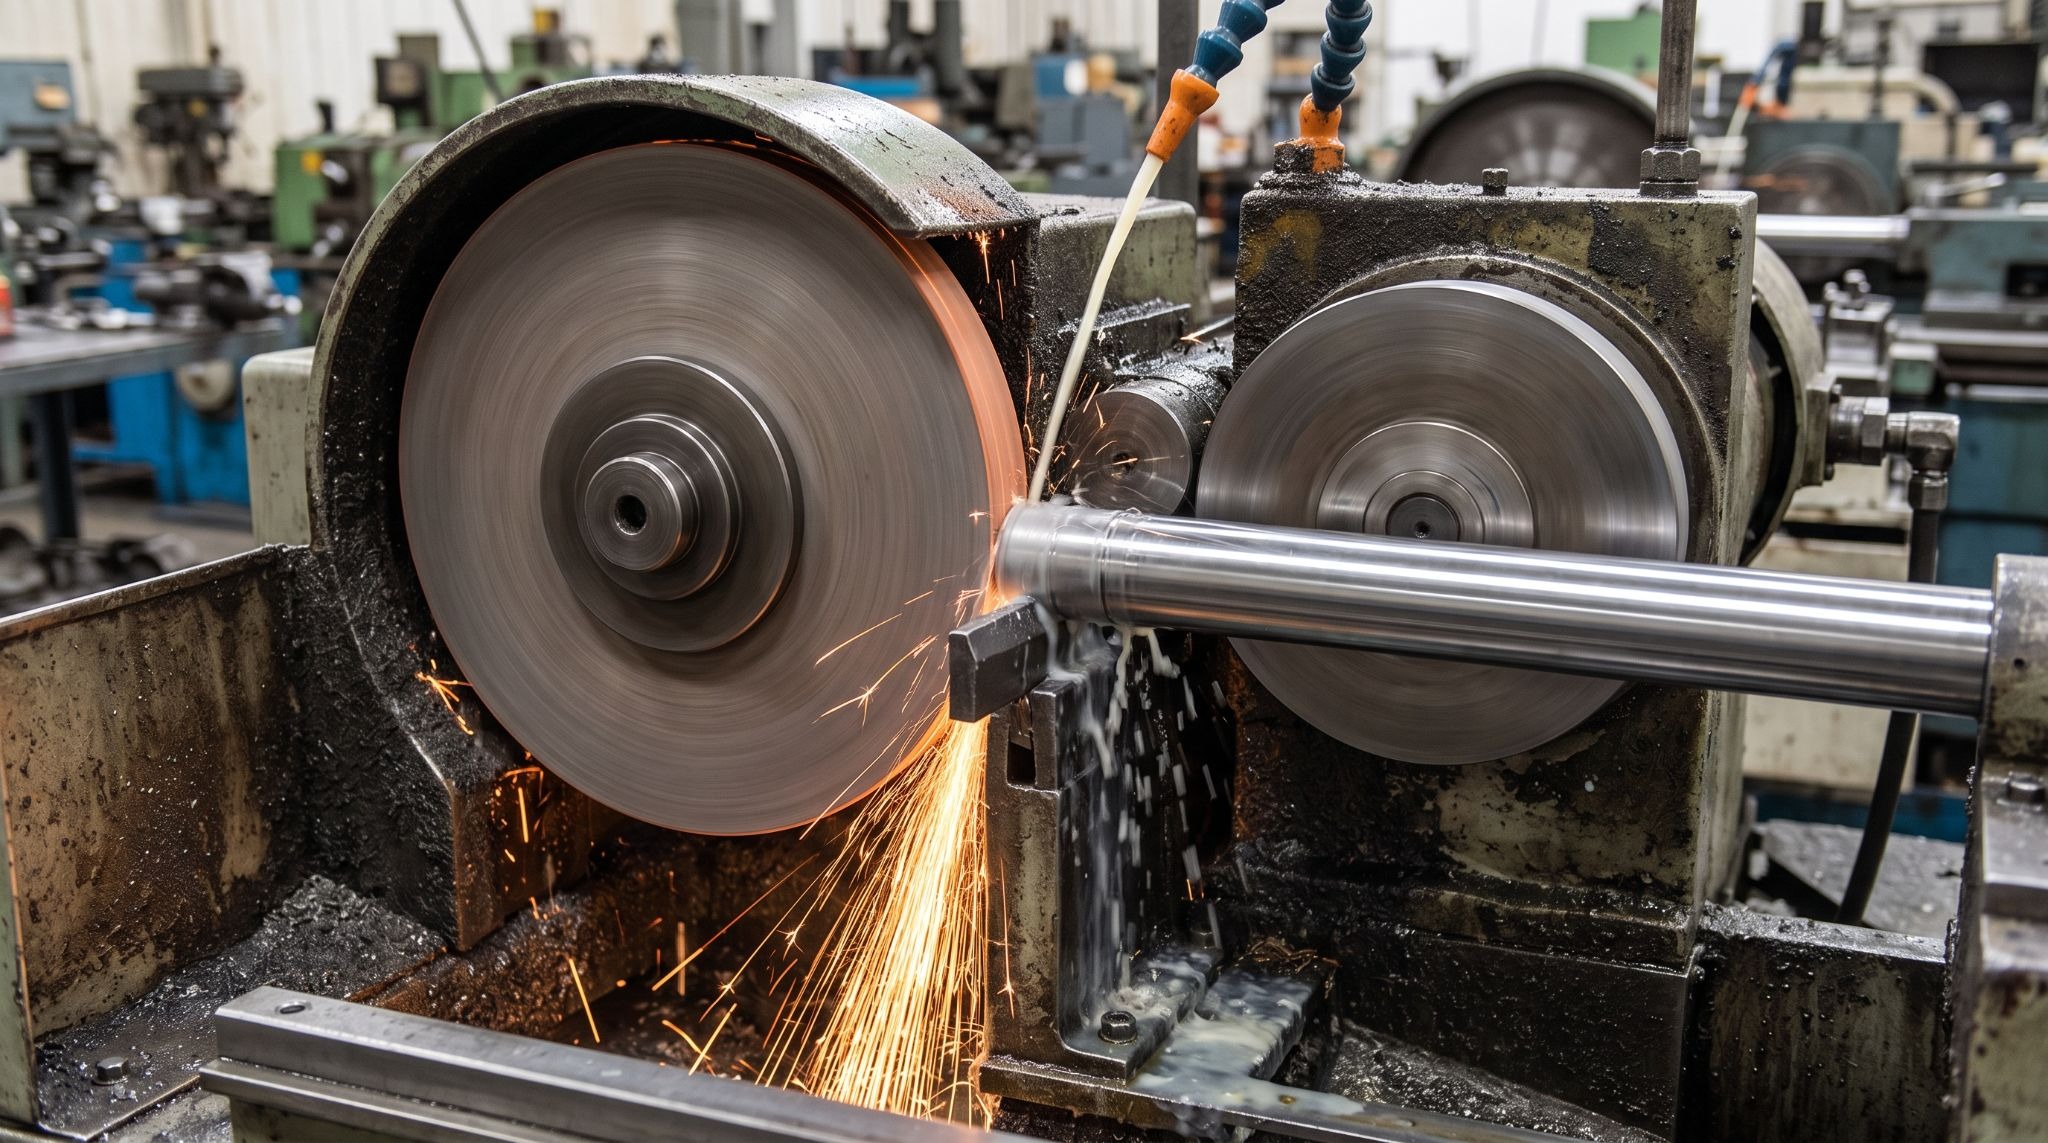
Ce procédé se caractérise par une grande liberté de maintien de la pièce lors de l'usinage. Cette spécificité marque une évolution technique par rapport à la méthode classique entre pointes.
Alors que la rectification cylindrique traditionnelle implique une fixation par deux extrémités opposées couplée à un dispositif d'entraînement extérieur, la technologie centerless repose sur une mécanique différente. La pièce évolue simplement sur une réglette d'appui. Sa mise en rotation résulte directement de l'effort de friction créé entre la meule de travail, animée d'une vitesse élevée et la meule d'entraînement de diamètre inférieur tournant plus lentement.
Cette cinématique repensée génère un avantage industriel direct en réduisant le temps de cycle. L'usinage s'effectue en continu, rendant superflues les étapes de centrage ou de bridage et préservant les faces d'extrémité de toute marque. Sur des pièces de révolution produites en grande série, les manipulations classiques occupent souvent une durée supérieure à l'opération d'abrasion elle-même.
Les trois organes de la machine
Pour assurer ce mouvement ininterrompu, une rectifieuse centerless s'articule autour de trois composants travaillant en synergie :
- La meule de travail se consacre à l'enlèvement de matière, avec un abrasif et un liant précisément adaptés aux propriétés de la pièce ;
- En parallèle, la meule d'entraînement régule la vitesse de rotation du composant et pilote son avance axiale grâce à son liant caoutchouc conçu pour opérer par adhérence ;
- Enfin, la réglette d'appui vient s'intercaler entre ces deux meules pour soutenir la pièce. Son matériau de fabrication, tel que la fonte, le bronze, l'acier ou le carbure, se choisit selon l'application et l'alliage usiné.
Dans cette configuration à trois éléments, l'axe de la pièce reste purement dynamique. La variation constante de son point de centre pendant l'opération explique la qualité de circularité obtenue, tout en exigeant l'application de réglages d'une grande précision.
La cinématique de l'avance en enfilade
L'intégralité du procédé repose sur un paramètre géométrique fondamental, à savoir l'inclinaison donnée à la meule d'entraînement.
L'influence de l'angle d'inclinaison
L'avance de l'axe s'obtient en inclinant la meule d'entraînement d'un angle alpha par rapport à l'horizontale. Ce réglage géométrique décompose la force de rotation transmise à la pièce en deux vecteurs distincts, comprenant une composante circulaire pour la rotation et une composante axiale pour le défilement. Le calcul de la vitesse d'avance s'obtient directement par le sinus de cet angle.
Sur le plan de la coupe, cette meule d'entraînement à liant caoutchouc évolue à un régime modéré, compris entre 20 et 40 tours par minute. Le différentiel de vitesse résultant par rapport à la meule de travail génère la friction nécessaire à l'entraînement du composant.
Cette inclinaison de l'axe demande d'adapter la forme de la meule en conséquence. Afin de garantir un contact linéaire continu sur l'intégralité de la pièce, le taillage lui confère un profil spécifique en hyperboloïde. Le dressage de ce profil constitue une étape incontournable du temps de préparation de la machine lors de chaque modification de l'angle.
L'exigence du profil mono-diamètre
Le cheminement ininterrompu de la pièce à travers les meules requiert une section constante. La présence d'un changement de diamètre, d'un épaulement ou d'une tête sur un composant demande de basculer sur un cycle d'usinage alternatif.
La conception de la pièce doit intégrer des spécificités supplémentaires pour maintenir cette fluidité. Une surface continue assure un appui stable sur la réglette, tandis que la présence d'une rainure de clavette ou d'une encoche engendre des variations de guidage. Le principe du maintien libre modifie également l'approche métrologique. Garantir une tolérance de positionnement stricte entre le diamètre rectifié et d'autres surfaces fonctionnelles demande souvent une stratégie de reprise ciblée, la référence d'origine demeurant purement dynamique.
Dès que le plan de la pièce intègre l'une de ces variations géométriques, la rectification centerless en plongée constitue la réponse industrielle appropriée.
Les avantages industriels du procédé
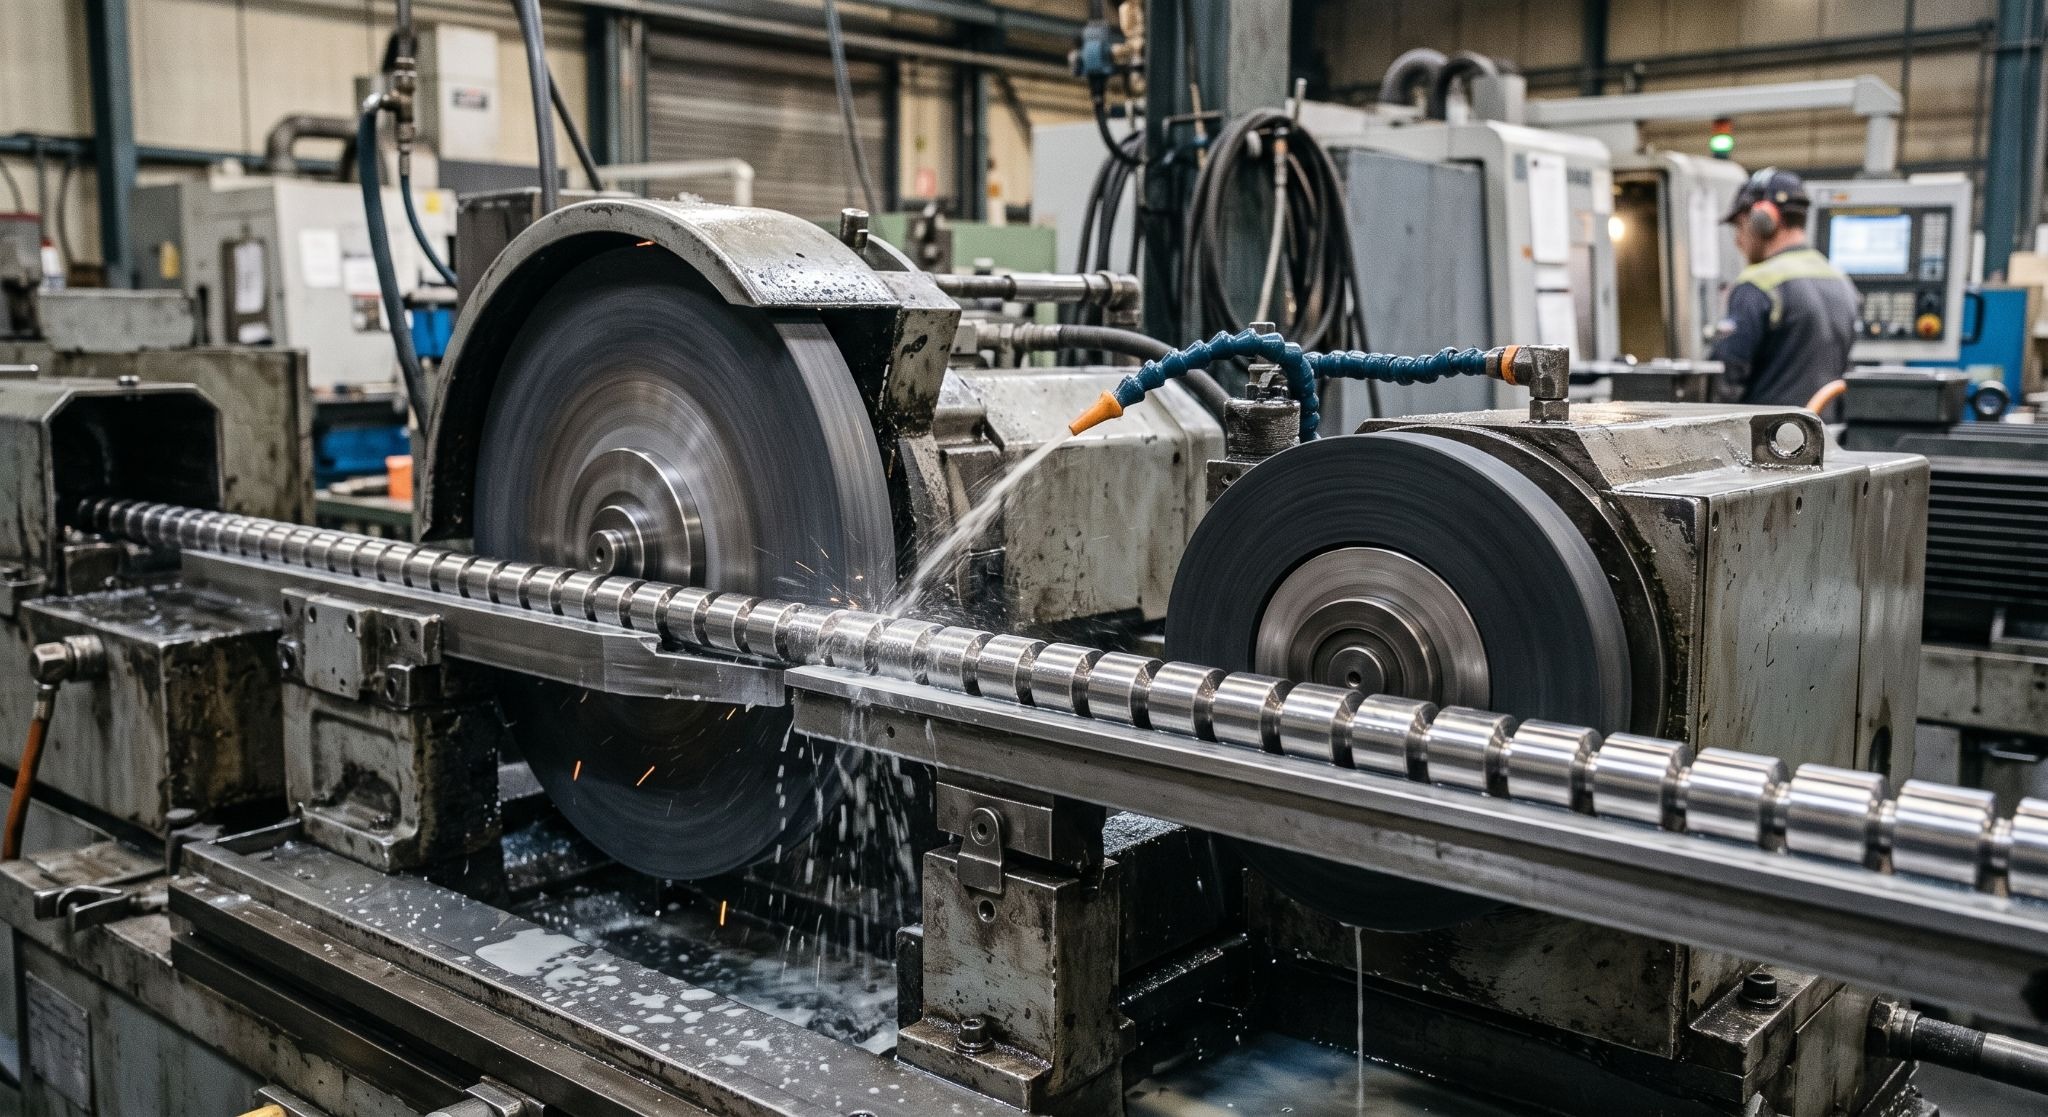
L'adoption de l'enfilade pour la production en série de pièces de révolution s'appuie sur trois bénéfices industriels majeurs.
Cadence et intégration en ligne de production
Le temps d'usinage par pièce diminue considérablement, avec un avantage déterminant situé dans la gestion des flux. Le chargement et le déchargement s'effectuent en continu, autorisant une alimentation par bol vibrant, par embarreur ou par convoyeur. Cette dynamique permet d'intégrer la rectifieuse au cœur d'une chaîne de production complète. La réduction des temps masqués devient optimale grâce à la présence simultanée de plusieurs pièces dans la zone de travail.
Précision géométrique atteignable
Outre la cadence, la performance d'une opération de rectification s'évalue sur des registres normatifs distincts qu'il convient de différencier clairement lors de la cotation d'un plan.
- La tolérance dimensionnelle répond couramment à la norme ISO 286 avec une classe IT6, ou IT5 selon la matière et les conditions d'usinage ;
- La circularité, régie par la norme ISO 12181-1, atteint une précision de l'ordre de quelques microns ;
- La cylindricité, encadrée par l'ISO 12180-1, varie en fonction de la longueur de la pièce et des réglages de la machine ;
- Enfin, l'état de surface, défini par l'ISO 21920-3, permet d'obtenir une rugosité Ra comprise entre 0,2 et 1,6 µm en phase de finition.
Le vocabulaire normatif appelle une précision utile. Les textes ISO 12181-1 pour la circularité et ISO 12180-1 pour la cylindricité, confirmés en 2021, restent pleinement en vigueur. Une distinction précise entre ces deux concepts lors de la rédaction d'un plan prévient les litiges de réception.
Le procédé en enfilade offre un atout géométrique spécifique grâce au maintien constant de la pièce. Soutenue sur toute sa longueur par la réglette et les deux meules, la pièce échappe aux déformations habituellement induites par un effort de coupe entre pointes.
États de surface selon la meule et les conditions de coupe
Cette qualité géométrique s'accompagne d'une maîtrise fine de l'état de surface. La granulométrie de la meule oriente le résultat en synergie avec d'autres paramètres. La dureté du liant, la vitesse périphérique et la qualité de l'arrosage influencent tout autant la rugosité finale. Une meule dotée d'un liant trop dur entrave son propre renouvellement, provoquant l'émoussement des grains au lieu de leur déchaussement, ce qui dégrade l'état de surface malgré un grain initialement fin. Le dressage régulier de la meule garantit la constance des paramètres de coupe tout au long d'une série.
Surépaisseur et préparation de la pièce
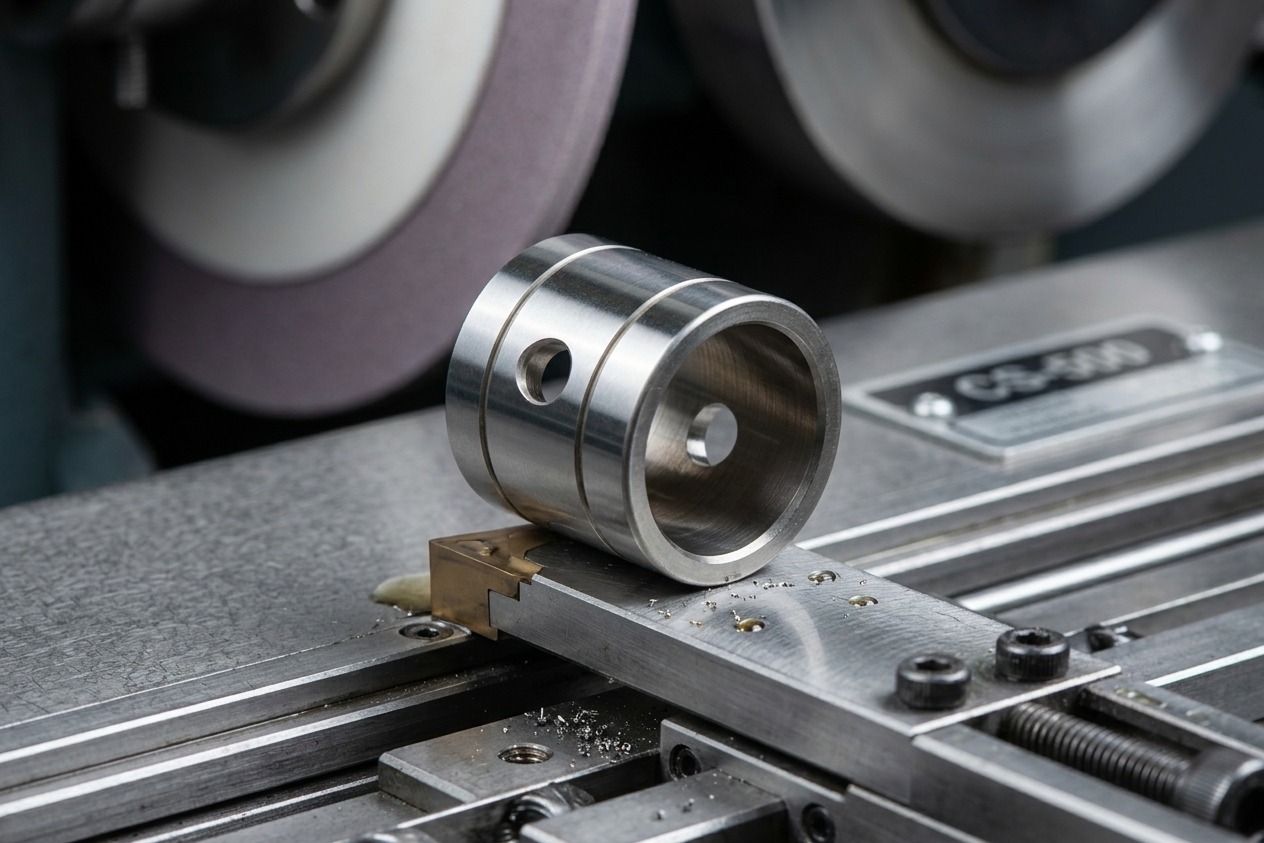
La réussite d'une rectification en enfilade s'anticipe avant même l'introduction de la pièce dans la machine.
La surépaisseur au diamètre conservée après l'usinage amont influence directement le nombre de passes, l'usure de la meule et la stabilité dimensionnelle de la série. Une valeur insuffisante entrave la correction des déformations consécutives au traitement thermique.
À l'inverse, une marge excessive rallonge le temps de cycle et sature la meule. Pour des axes et des goupilles de format standard, une réserve comprise entre 0,1 et 0,3 mm au diamètre offre une base de travail adéquate. Cette cote s'ajuste ensuite suivant la longueur du composant et la nature du traitement appliqué.
La rectitude de la pièce en entrée représente un autre paramètre fondamental à vérifier. Une barre ou un axe présentant une flèche prononcée altère la qualité du défilement en provoquant un appui fluctuant sur la réglette. Une opération de redressage préalable s'impose alors pour garantir un mouvement fluide.
Ces exigences techniques soulignent l'importance d'une synergie totale entre l'ébauche et la rectification. La gestion centralisée du tournage CNC et de la rectification au sein d'un atelier unique assure un calibrage précis de la surépaisseur dès la conception de la gamme. Les éventuels écarts dimensionnels identifiés lors de la rectification font ainsi l'objet d'un ajustement immédiat lors des phases d'usinage amont.
Limites et points de vigilance techniques
L'obtention d'un résultat optimal repose sur la maîtrise de phénomènes dynamiques précis lors du réglage de la machine.
Le facettage et les défauts de circularité
L'usinage risque parfois de générer des irrégularités de circularité sous la forme de facettes réparties sur le pourtour de la pièce. Ce phénomène s'explique par un contact asymétrique. Lorsqu'un point haut de la pièce touche la meule d'entraînement, un point bas subit l'action de la meule de travail du côté opposé. La présence de ce point bas exactement en vis-à-vis entraîne la reproduction du défaut d'un tour à l'autre pour finalement former un polygone.
La résolution de cette anomalie réside dans l'application d'un décalage angulaire entre le point d'appui et le point de rectification. Cette correction s'obtient grâce à l'ajustement de la hauteur de réglette. Une passe imposant un effort de coupe important, le choix d'une meule inadaptée ou la présence d'un jeu mécanique amplifient ce phénomène de déformation.
Réglage de la hauteur de réglette
Pour prévenir ces altérations géométriques, le centre de la pièce demande un positionnement situé au-dessus de la ligne joignant les centres des deux meules. La réglette intègre une taille angulaire spécifique destinée à maintenir la pression de la pièce contre la meule d'entraînement. Ces variables s'associent à l'angle d'inclinaison et au dressage pour constituer un écosystème de paramètres totalement interdépendants.
Secteurs et pièces concernés
Le procédé s'applique à toute pièce de révolution lisse produite en grande quantité pour l'ensemble des secteurs industriels.
Les familles de pièces courantes regroupent les axes de piston, les arbres de transmission, les aiguilles et rouleaux de roulement, les goupilles, les pivots, les tiges de valve et les axes de pompe hydraulique. Les pièces creuses se rectifient également en enfilade, à condition de maîtriser la pression de la meule afin de conserver la parfaite cylindricité du tube.
Au niveau des matériaux, l'enfilade traite efficacement les aciers de décolletage, les aciers trempés, les inox, le titane et les alliages à base nickel. L'enjeu technique lors de ces opérations repose essentiellement sur le comportement thermique de l'alliage sous abrasion. Cette caractéristique rejoint d'ailleurs les précautions applicables à l'usinage de l'Inconel 718 et des alliages réfractaires.
L'utilisation de cette technologie cible des industries exigeantes comme l'automobile, l'aéronautique, l'hydraulique et les biens d'équipement. Ces domaines d'application partagent tous un besoin commun d'allier des volumes de production massifs à des exigences de tolérance strictes.
Enfilade ou plongée, comment choisir ?
L'arbitrage entre ces deux modes de travail repose d'abord sur la géométrie de la pièce, avant même de considérer les volumes de production.
Dans le procédé en enfilade, la pièce traverse la machine de façon axiale. Cette cinématique requiert un profil au diamètre strictement constant et continu. La méthode en plongée maintient au contraire le composant en position fixe pendant l'avance radiale de la meule. Cette configuration autorise l'usinage de pièces dotées d'épaulements, de géométries complexes et de diamètres multiples.
Concernant l'automatisation, l'enfilade répond aux exigences des moyennes et grandes séries grâce à un défilement continu facilitant le chaînage des opérations. La plongée fonctionne sur un principe de cycle individuel par composant, une organisation adaptée aux productions diversifiées et aux pièces à forte valeur ajoutée.
Sur le plan des capacités dimensionnelles, l'enfilade garantit une circularité de qualité associée à une cylindricité maîtrisée et s'applique avantageusement aux pièces longues. La plongée offre une précision de forme et une concentricité accrues, la faisabilité de l'opération restant tributaire de la largeur de la meule.
La règle de décision se résume finalement à une question de profil. Une pièce caractérisée par un diamètre unique sur toute sa longueur et produite en grand volume destine naturellement l'opération à l'enfilade. L'apparition d'un décrochement, d'un épaulement ou d'une variation de forme oriente systématiquement le choix vers la technique en plongée.
La rectification centerless chez ZEDCE
La fiabilité d'une opération de rectification repose conjointement sur la performance de la machine et sur la maîtrise globale de la chaîne de production en amont.
Pour garantir cette synergie industrielle, ZEDCE rassemble l'intégralité de ces compétences sur un site unique de 9 000 m² implanté à Marnaz. L'usine intègre l'usinage CNC, la rectification plane, cylindrique et centerless, en complément des opérations de superfinition. La validation de chaque étape s'appuie sur un contrôle métrologique rigoureux mené en salle régulée. Une telle organisation centralisée offre l'opportunité de calibrer la surépaisseur dès la phase d'ébauche et d'ajuster instantanément les cotes dimensionnelles en cours de série. La concentration des moyens de production assure par ailleurs un flux logistique continu en regroupant l'ensemble des étapes de fabrication sous le même toit.
Cette rigueur opérationnelle s'appuie sur la certification ISO 9001 et s'inscrit dans une démarche active d'intégration de la norme EN 9100. Afin de concrétiser vos projets industriels, notre équipe technique étudie vos plans aux formats PDF ou STEP pour vous livrer une analyse de faisabilité détaillée dans un délai de 24 à 48 heures.
FAQ : Vos questions sur la rectification en enfilade
Quelle est la différence entre rectification en enfilade et rectification en plongée ?
Le procédé en enfilade implique un déplacement axial continu de la pièce à travers la machine. La technique en plongée maintient le composant dans une position fixe pendant l'avance radiale de la meule de travail. La première méthode exige un diamètre constant, tandis que la seconde permet l'usinage d'épaulements et de formes complexes.
Peut-on rectifier en enfilade une pièce à plusieurs diamètres ?
Ce procédé s'adresse exclusivement aux profils uniformes. Le passage continu du composant entre les meules requiert une section constante. La présence d'un épaulement ou d'une variation de géométrie oriente d'office vers la rectification en plongée, parfaitement conçue pour ce type d'architecture.
Quelle tolérance peut-on atteindre en rectification centerless en enfilade ?
Les opérations courantes atteignent une classe IT6 et descendent jusqu'à l'IT5 selon les spécificités de la matière, la longueur du composant et les conditions de coupe. La circularité s'établit dans une plage de quelques microns. L'obtention de ces valeurs se valide systématiquement sur pièce en tenant compte de la gamme de fabrication complète.
Quelle surépaisseur prévoir avant une rectification en enfilade ?
Une marge comprise entre 0,1 et 0,3 mm au diamètre représente un standard industriel pour des pièces de format classique. Cette valeur initiale s'ajuste ensuite en fonction de la longueur de l'axe, de sa rectitude en entrée et de l'impact dimensionnel du traitement thermique appliqué.
Peut-on rectifier des tubes creux en enfilade ?
Cette pratique s'emploie couramment sur les axes tubulaires. La réussite de l'opération demande simplement d'ajuster la pression exercée par la meule par rapport à l'épaisseur de la paroi, afin de préserver la parfaite cylindricité du tube.
Qu'est-ce que le facettage et comment l'éviter ?
Le facettage se traduit par l'apparition d'un profil polygonal sur le pourtour de la pièce, causé par la reproduction cyclique d'une même déformation. L'opérateur corrige ce phénomène géométrique en ajustant la hauteur de la réglette, en modulant la profondeur de passe et en sélectionnant une meule spécifiquement adaptée à la matière.
Quels matériaux sont compatibles avec ce procédé ?
La technologie traite efficacement les aciers de décolletage, les aciers trempés, les inox, le titane, les alliages à base nickel ainsi que certaines matières non métalliques. Le choix ciblé de l'abrasif et du liant permet d'adapter l'usinage aux propriétés mécaniques et à la dureté de chaque alliage.
Dans quels secteurs ce procédé est-il le plus employé ?
Cette méthode d'usinage répond aux besoins de l'industrie automobile, de l'aéronautique, du secteur médical, de l'hydraulique et des biens d'équipement. Ces domaines partagent une exigence commune alliant des volumes de production massifs à des contraintes dimensionnelles strictes.