Comprendre la rugosité Ra, Rz et Rt en usinage de précision

La fiabilité et la longévité de vos pièces usinées de précision exigent une maîtrise absolue de leur état de surface. Au-delà du classique Ra, l'exploitation ciblée des paramètres de rugosité (Rz, Rt) et de taux de portance (Rk, Rpk, Rvk) apporte une réponse technique adaptée aux enjeux complexes de frottement, d'étanchéité et de résistance à la fatigue. En intégrant ces indicateurs selon les exigences de la norme ISO 21920 à votre contrôle métrologique, vous garantissez la conformité stricte de vos composants critiques tout en optimisant vos procédés de finition.
Comprendre la rugosité Ra, Rz et Rt en usinage de précision
Présente couramment sur les plans de fabrication, la rugosité (et particulièrement le paramètre Ra) conditionne directement la durée de vie des pièces usinées.
Une étude de 2024 parue dans la revue Metals illustre ce principe sur l'Inconel 718 : en raison de la concentration des contraintes générée par les stries d'usinage, des éprouvettes simplement tournées présentent une résistance à la fatigue inférieure de 26,5 % à celle des pièces polies.
Pour maîtriser ce niveau de finition, les concepteurs s'appuient sur les indicateurs Ra, Rz et Rt, encadrés par la norme ISO 21920 en vigueur depuis fin 2021.
Cet article détaille la mesure exacte de chaque paramètre, illustrée par des graphiques de calcul, leur interprétation sur vos plans industriels, les paramètres de taux de portance Rk, Rpk et Rvk dédiés aux surfaces fonctionnelles, les valeurs recommandées selon le procédé de fabrication et les méthodes de contrôle en laboratoire pour certifier vos pièces.
À retenir sur la rugosité Ra, Rz et Rt :
- La rugosité décrit les micro-irrégularités laissées par l'outil, à distinguer de l'ondulation et des défauts de forme.
- Ra est la moyenne arithmétique des écarts du profil. Stable et reproductible, il lisse en revanche les défauts isolés.
- Rz est la hauteur maximale du profil, du pic au creux, moyennée par défaut sur cinq tronçons. Il révèle les stries profondes que Ra atténue.
- Rt est l'amplitude totale mesurée sur toute la longueur d'évaluation. Il est toujours supérieur ou égal à Rz.
- Rk, Rpk et Rvk caractérisent les surfaces qui frottent, glissent ou doivent retenir un lubrifiant. Issus de la courbe de taux de portance, ils séparent les pics usés au rodage, le noyau qui porte la charge et les creux qui stockent l'huile.
- L'ISO 21920 remplace l'ISO 4287, l'ISO 4288 et l'ISO 1302 depuis fin 2021, et les plans établis selon les anciennes normes restent valides.
- Aucune formule exacte ne permet de convertir Ra en Rz, leur rapport dépend du procédé et de la forme des stries.
- Une surface trop lisse peut aussi être non conforme, par exemple sous une lèvre de joint qui a besoin d'un film lubrifiant.
Qu'est-ce que la rugosité de surface ?
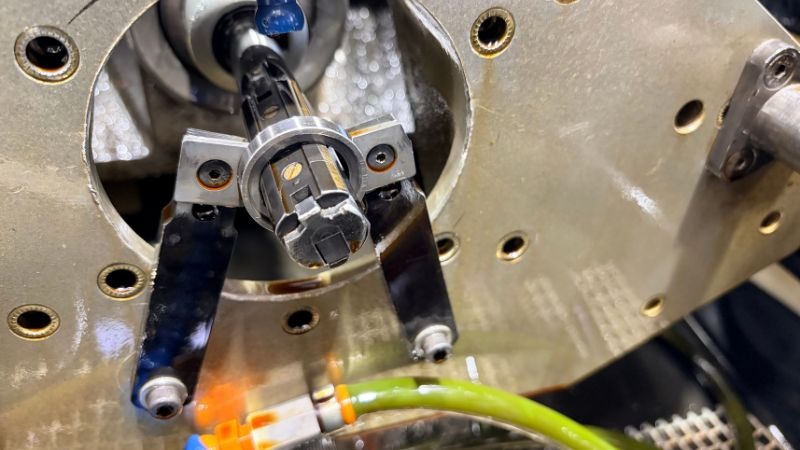
La rugosité désigne les micro-irrégularités laissées par un procédé d'usinage sur une surface. Ces stries de tournage, traces de meule ou sillons d'outil se superposent à la géométrie nominale de la pièce.
Aux côtés des tolérances dimensionnelles et géométriques, l'état de surface constitue le troisième critère de la spécification d'un produit. Ainsi, une pièce aux cotes exactes exige un état de surface rigoureusement maîtrisé pour conserver ses performances en service.
Rugosité, ondulation et défaut de forme, trois échelles d'un même profil
Un relevé sur une pièce usinée combine trois types d'écarts, classés selon leur longueur d'onde :
- Le défaut de forme impacte la géométrie globale, comme la rectitude ou la planéité.
- L'ondulation correspond aux irrégularités espacées, souvent causées par les vibrations de la machine.
- La rugosité rassemble les irrégularités à courte longueur d'onde, générées par l'outil de coupe.
Pour isoler cette dernière, l'appareil de mesure applique des filtres normés, présentés dans la section dédiée aux classes de réglage.
L'influence de l'état de surface sur la longévité
L'état de surface détermine le comportement de la pièce face au frottement, à l'usure, à l'étanchéité et à la fatigue. Les stries d'usinage agissent comme de multiples micro-entailles.
L'étude Metals de 2024 quantifie ce phénomène sur une surface tournée, avec un coefficient de concentration de contraintes de 1,72 sur 40 µm de profondeur. La contrainte réelle en surface grimpe alors à 1 645,5 MPa, contre 1 360 MPa au cœur de la matière, favorisant ainsi l'amorçage des fissures.
Ra, Rz et Rt, trois paramètres pour lire un profil
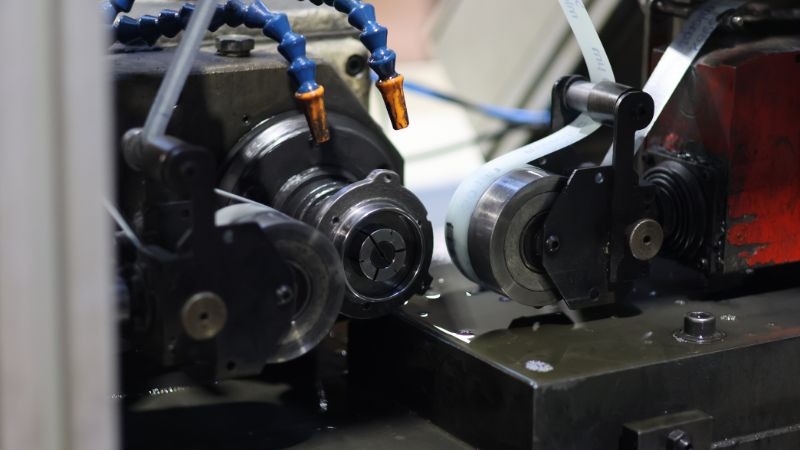
La rugosité Ra, le Rz et le Rt décrivent le même profil de surface sous trois angles complémentaires. Les graphiques qui accompagnent chaque définition montrent pas à pas comment l'appareil de mesure calcule ces valeurs.
Ra, la moyenne arithmétique des écarts
Le Ra correspond à la moyenne arithmétique des valeurs absolues des écarts du profil par rapport à sa ligne moyenne.
Il s'exprime par la formule mathématique Ra = (1/l) × ∫ |z(x)| dx (où l représente la longueur d'évaluation et z(x) la hauteur du profil en chaque point).
Concrètement, l'appareil trace la ligne moyenne du profil, rabat les creux au-dessus de cette ligne, puis répartit l'aire obtenue sur toute la longueur d'évaluation. Le Ra correspond à la hauteur du rectangle de même aire, représentée par le trait orange de la figure 1.
Figure 1. Calcul du Ra à partir d'un profil mesuré
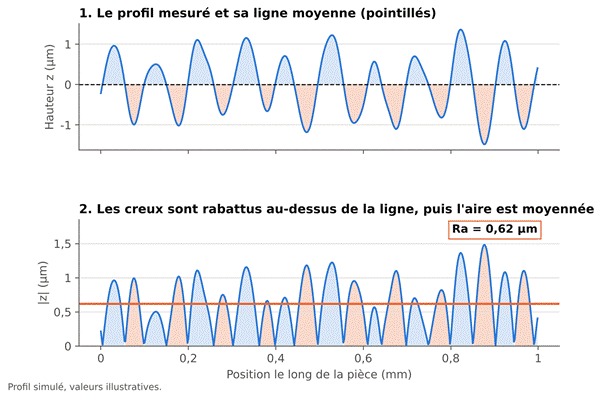
Ce calcul fournit une grandeur stable et reproductible, tolérante aux rayures isolées ou aux particules de poussière, justifiant son utilisation massive sur les plans industriels. Cette stabilité demande de croiser la donnée avec d'autres indicateurs. Des surfaces aux profils radicalement distincts (pics acérés contre ondulations douces) affichent parfois un Ra identique, avec un impact fort sur les propriétés de frottement ou d'étanchéité.
Figure 2. Deux surfaces au Ra identique et aux comportements opposés
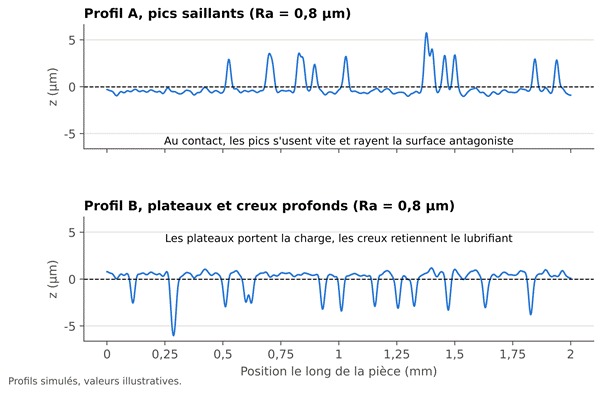
Le profil A, couvert de pics, s'use vite au contact et raye la pièce antagoniste. Le profil B, fait de plateaux entrecoupés de creux, porte la charge et retient le lubrifiant. Les paramètres de taux de portance Rk, Rpk et Rvk, présentés plus bas, permettent de distinguer ces deux surfaces.
Son mode de calcul évolue avec la norme ISO 21920. L'évaluation des paramètres s'effectue dorénavant sur la longueur totale. La nouvelle norme privilégie cette approche globale et remplace le moyennage sur plusieurs tronçons issu de l'ISO 4287.
Rz, la hauteur maximale du profil
Le Rz évalue la distance entre le pic le plus haut et le creux le plus profond sur chaque tronçon du profil, pour en extraire la moyenne. L'évaluation standard s'applique sur cinq tronçons.
Sur chaque tronçon, l'appareil additionne la hauteur du pic maximal et la profondeur du creux maximal pour obtenir une valeur partielle, notée Rz1 à Rz5. Le Rz correspond à la moyenne de ces cinq valeurs, soit Rz = (Rz1 + Rz2 + Rz3 + Rz4 + Rz5) / 5.
Figure 3. Calcul du Rz sur cinq tronçons
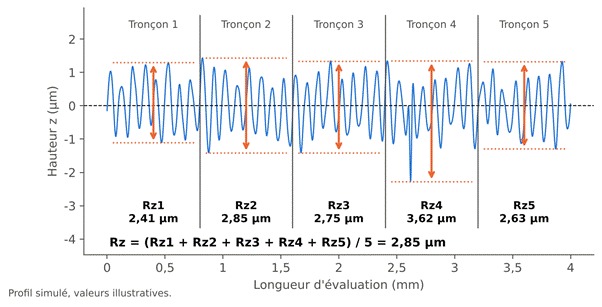
Ce paramètre met en évidence les stries profondes et les pics saillants, généralement lissés par la moyenne du Ra. L'étude Metals de 2024 chiffre concrètement cette différence sur une surface tournée en Inconel 718 : avec un Ra de 0,942 µm et un Rz de 5,078 µm, le rapport entre les deux valeurs dépasse un facteur 5.
L'évolution normative ISO 21920 rebaptise le Rz en “hauteur maximale”, en conservant sa méthode de calcul. L'ancienne définition dite “à dix points” évolue vers d'autres appellations. Elle perdure sous le nom Rzjis dans la norme japonaise JIS, et intègre l'ISO 21920-2 en tant que paramètre distinct nommé R10z. L'interprétation d'un paramètre Rz sur un plan d'origine japonaise ou un rapport antérieur demande par conséquent de vérifier le référentiel utilisé.
Rt, l'amplitude totale du profil
Le Rt mesure l'écart absolu entre le pic le plus haut et le creux le plus profond sur l'intégralité de la longueur d'évaluation, avec un calcul direct. Le fabricant d'instruments Evident rappelle ainsi une règle mathématique systématique : la valeur Rt reste toujours supérieure ou égale au Rz.
La figure 4 reprend le profil de la figure 3. Une seule strie isolée, située dans le quatrième tronçon, fixe la valeur du Rt, alors que son effet se dilue dans la moyenne du Rz.
Figure 4. Calcul du Rt sur la longueur d'évaluation
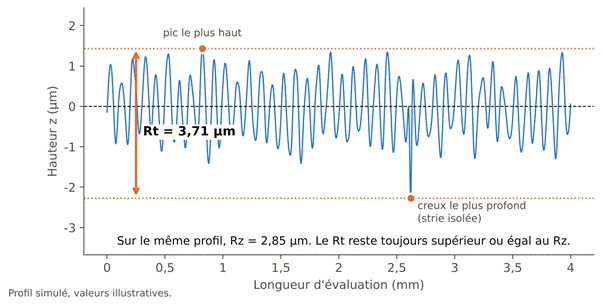
Cette haute sensibilité aux crêtes uniques destine le Rt aux surfaces exigeant une perfection stricte, où un défaut ponctuel entraîne la défaillance du composant. Le contrôle de cette valeur requiert une préparation et un nettoyage rigoureux des pièces, garantissant ainsi une mesure fiable face aux risques de contamination.
Tableau 1. Comparatif des paramètres Ra, Rz et Rt
Rk, Rpk et Rvk, les paramètres de taux de portance des surfaces fonctionnelles
Sur une pièce qui frotte, glisse ou doit retenir un lubrifiant, le comportement en service dépend de la répartition de la matière entre les pics, le cœur et les creux du profil. Les paramètres de taux de portance Rk, Rpk et Rvk mesurent cette répartition et complètent Ra, Rz et Rt sur les surfaces fonctionnelles.
La courbe d'Abbott-Firestone, point de départ du calcul
Le taux de portance, noté Rmr(c), correspond à la proportion de matière traversée par une ligne de coupe placée à la hauteur c, rapportée à la longueur d'évaluation.
Imaginez une ligne horizontale qui descend progressivement dans le profil. Au sommet, elle ne coupe que quelques pics et le taux de portance avoisine 0 %. Au fond des creux, elle traverse toute la matière et atteint 100 %. La courbe d'Abbott-Firestone trace ce taux en fonction de la hauteur, du sommet du profil jusqu'au fond des creux, comme le décrit Digital Surf.
Figure 5. Du profil à la courbe de taux de portance
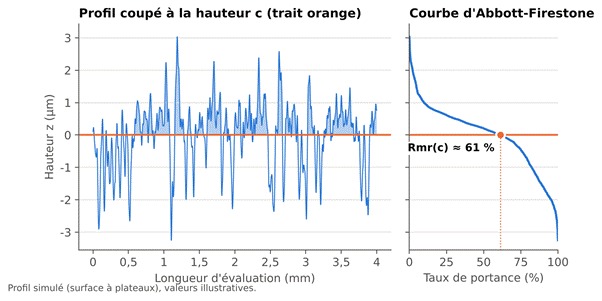
La forme de cette courbe renseigne sur le comportement de la surface au contact. Une pente douce sur la partie centrale traduit un noyau régulier, apte à porter la charge. Une chute marquée en partie basse signale des creux profonds, capables de stocker un lubrifiant.
Rk, Rpk et Rvk, une construction graphique normalisée
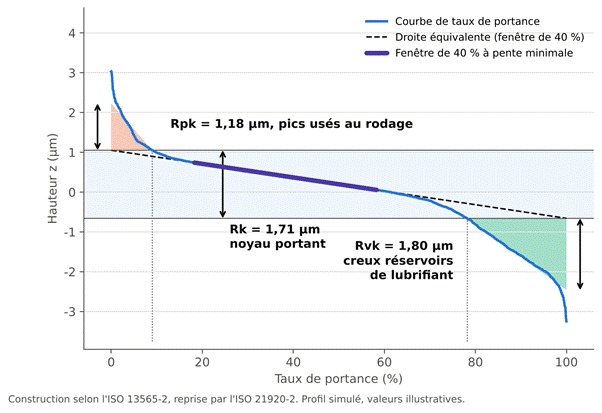
Ces paramètres, définis à l'origine par l'ISO 13565-2 et désormais intégrés à l'ISO 21920-2, résultent d'une construction sur la courbe de taux de portance. Evident en décrit le principe, repris dans la figure 6 :
- Une droite équivalente est placée sur la partie centrale de la courbe, à l'endroit où une fenêtre couvrant 40 % du taux de portance présente la pente minimale ;
- Ses intersections avec les verticales 0 % et 100 % délimitent le noyau du profil, dont la hauteur donne le Rk ;
- Les taux de portance situés aux limites haute et basse du noyau donnent Mr1 et Mr2 ;
- Les pics situés au-dessus du noyau sont remplacés par un triangle de même aire, dont la hauteur donne le Rpk. Les creux situés sous le noyau suivent la même règle et donnent le Rvk.
Figure 6. Construction de Rk, Rpk, Rvk, Mr1 et Mr2 sur la courbe de taux de portance
L'ISO 21920-2 conserve Rk, Rpk et Rvk et rebaptise Mr1 et Mr2, parfois notés Rmr1 et Rmr2, en Rmrk1 et Rmrk2, d'après le guide des paramètres ISO 21920 de Digital Surf. Un plan ou un rapport de mesure peut donc employer l'une ou l'autre notation.
Frottement, glissement, lubrification, le rôle de chaque paramètre
Chaque zone de la courbe correspond à une fonction mécanique distincte, d'où l'intérêt de ces paramètres pour les surfaces qui frottent, glissent ou retiennent un lubrifiant.
- Rpk, la hauteur réduite des pics, représente la matière qui disparaît pendant la période de rodage, selon Michigan Metrology. Un Rpk faible limite l'usure initiale de la pièce et de la pièce antagoniste.
- Rk, la profondeur de rugosité du noyau, décrit la zone qui forme la surface de travail une fois les pics usés. Elle conditionne la portance et la tenue à l'usure dans la durée.
- Rvk, la profondeur réduite des creux, mesure les vallées où le lubrifiant peut être retenu et où les débris d'usure peuvent être piégés, toujours selon Michigan Metrology.
- Mr1 et Mr2 situent les frontières du noyau. Un Mr1 faible signale une faible proportion de pics, un Mr2 éloigné de 100 % une part importante de creux.
Tableau 2. Paramètres de taux de portance et fonction de la surface
Des cylindres moteurs aux surfaces de glissement, des applications ciblées
Le chemisage de cylindre obtenu par pierrage plateau illustre l'usage de ces paramètres. Selon Digital Metrology, les plateaux offrent une surface d'étanchéité durable face aux segments du piston, tandis que les creux retiennent la lubrification et piègent les micro-débris d'usure. Le même document relève que Ra, Rz et Rmr ne permettaient pas de distinguer de façon fiable une surface pierrée plateau d'une surface pierrée en une seule opération, des surfaces très différentes donnant des valeurs proches.
La même logique s'applique aux pièces qui glissent ou frottent en présence de lubrifiant, comme les alésages de guidage, les paliers lisses, les tiges de vérin ou les portées d'étanchéité dynamique. Evident cite d'ailleurs l'évaluation du frottement, de l'abrasion et de la lubrification des surfaces de cylindre parmi les usages de ces paramètres.
Obtenir et vérifier ces valeurs demande un savoir-faire particulier. En fabrication, un pierrage ou un rodage en plusieurs passes écrête les pics tout en conservant des creux réguliers. En contrôle, le calcul exige un filtrage adapté, car un filtre gaussien standard se laisse entraîner par les creux profonds et crée de faux pics dans le profil de rugosité, comme l'explique Digital Metrology. Les surfaces stratifiées font donc appel au filtre spécifique décrit dans l'ISO 13565-1, dont le choix doit figurer dans le rapport de mesure.
Que signifient Ra 0,8, Ra 1,6 ou Ra 3,2 sur un plan ?
Les valeurs de Ra inscrites sur les plans suivent une série normalisée, dans laquelle chaque valeur double environ la précédente.
La série courante comprend notamment 0,1, 0,2, 0,4, 0,8, 1,6, 3,2, 6,3 et 12,5 µm, comme le montrent les tableaux techniques de Mitsubishi Materials.
- En pratique, un Ra 3,2 correspond à une finition d'usinage courante ;
- Un Ra 1,6 à une finition soignée ;
- Un Ra 0,8 à des surfaces de portée ou d'ajustement ;
- Les valeurs de 0,4 µm et en dessous relèvent généralement de la rectification ou de la superfinition.
Ces repères aident à lire un plan, et la valeur à retenir dépend toujours de la fonction de la surface.
De nombreux donneurs d'ordres cherchent un coefficient pour passer du Ra au Rz. Les tableaux de correspondance publiés par les fabricants d'outils précisent eux-mêmes que ce lien reste approximatif. L'exemple de l'étude Metals, avec un rapport supérieur à 5 entre Rz et Ra sur une surface tournée, confirme que ce rapport varie selon le procédé et la forme des stries. Lorsqu'une fonction dépend des pics ou des creux, la bonne approche consiste à spécifier et à mesurer directement le Rz.
Ra, Rz et Rt, quelle norme et quelles conditions de mesure ?
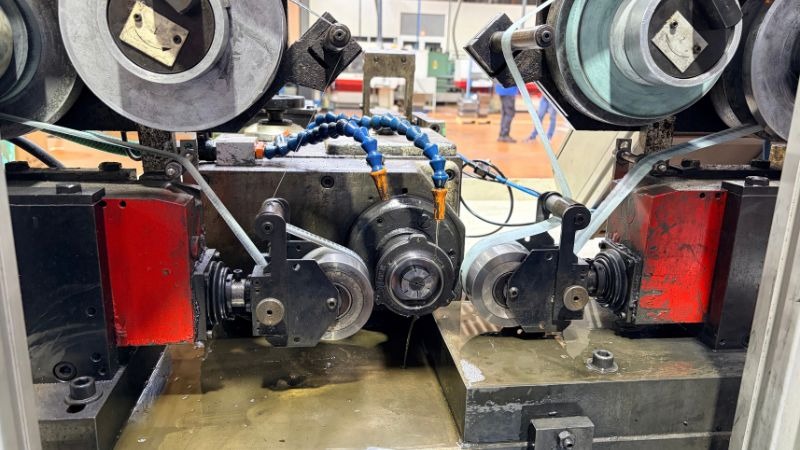
La norme de référence pour la rugosité de profil a changé fin 2021, avec des effets concrets sur les plans comme sur les rapports de mesure.
ISO 21920, la norme en vigueur depuis fin 2021
Publiée en décembre 2021, la norme ISO 21920 structure en trois parties des référentiels auparavant dispersés. La fiche officielle confirme le retrait de l'ISO 4287:1997 et de ses amendements. L'institut national de métrologie allemand (PTB) et la note technique de Polytec détaillent cette nouvelle architecture :
- ISO 21920-1 : l'indication des états de surface sur les dessins (remplace l'ISO 1302) ;
- ISO 21920-2 : les termes, définitions et paramètres (remplace les normes ISO 4287 et ISO 13565-2 et -3) ;
- ISO 21920-3 : les opérateurs de spécification et les conditions de contrôle (remplace l'ISO 4288).
La gestion des plans existants garantit une continuité totale de la production. Selon Digital Surf, les spécifications inscrites sur des dessins antérieurs à la nouvelle norme conservent leur validité et restent rattachées aux anciens référentiels.
L'évolution de ce cadre normatif requiert une veille active. Depuis le 7 octobre 2025, la fiche de l'ISO 21920-2 affiche le statut de “norme internationale à réviser”, annonçant la préparation d'une nouvelle version. La vérification systématique de la norme de référence indiquée sur chaque plan constitue ainsi une procédure indispensable pour garantir la conformité des pièces.
La règle du maximum remplace la règle des 16 %
Ce changement touche directement l'acceptation des pièces. Avec l'ISO 21920, la règle d'acceptation par défaut devient la règle du maximum. Comme l'explique la note technique de Polytec, il suffit qu'une valeur mesurée dépasse une seule fois la spécification pour que la pièce soit refusée. L'ancienne règle des 16 %, qui tolérait une part de valeurs hors limite, doit désormais être demandée explicitement sur le plan. Pour une même pièce, le verdict peut donc différer selon la norme appliquée.
Classes de réglage, filtres et longueurs d'évaluation
L'ISO 21920-3 organise les conditions de mesure en classes de réglage, notées Sc1 à Sc5, choisies selon le niveau de rugosité attendu. Le tableau ci-dessous reprend les trois classes intermédiaires, d'après les données publiées par Polytec.
Tableau 3. Classes de réglage Sc2 à Sc4 selon l'ISO 21920-3
Un filtre mal choisi fausse le résultat, même avec un appareil correctement étalonné. Le paramétrage retenu doit donc figurer dans le rapport de mesure.
Lire un symbole de rugosité sur un plan technique
Le symbole de base reste un triangle ouvert sur lequel s'inscrivent le paramètre, sa valeur limite et, si nécessaire, le procédé ou l'orientation des stries. L'ISO 21920-1 introduit un nouveau “symbole racine”. Comme le décrit le guide de Digital Surf, un segment horizontal placé au-dessus du triangle, à gauche du symbole, signale une spécification de profil selon la nouvelle norme.
Face à un plan, le premier réflexe consiste donc à identifier le symbole utilisé. Le symbole racine renvoie aux paramètres de l'ISO 21920-2 et aux règles de l'ISO 21920-3, alors que l'ancien symbole renvoie à l'ISO 4287 et à l'ISO 4288.
Quelles valeurs de Ra selon le procédé d'usinage ?
Le procédé de fabrication et ses paramètres de coupe définissent directement la rugosité finale d'une pièce.
En tournage, la hauteur théorique des stries résulte de la combinaison entre l'avance de l'outil et le rayon de bec. En rectification, le niveau de finition dépend des caractéristiques de la meule et des conditions de dressage. Des opérations complémentaires de superfinition ou de galetage permettent d'abaisser la rugosité par une abrasion fine ou une déformation plastique de la surface.
Le tableau ci-dessous classe ces procédés selon leur mécanisme de coupe. Il présente des valeurs de Ra mesurées ou spécifiées, issues de sources industrielles et scientifiques de référence.
Tableau 4. Procédés d'usinage et niveaux de rugosité
Ces valeurs illustrent des cas précis et dépendent de la matière, de la machine et des paramètres retenus. Elles servent de repères et ne remplacent pas une étude de faisabilité sur votre pièce.
Pourquoi une rugosité plus fine augmente le coût et le délai ?
L'amélioration de l'état de surface requiert généralement des opérations supplémentaires, des temps de cycle prolongés et des contrôles renforcés. L'enchaînement des étapes, comme le passage d'une surface tournée à une finition rectifiée puis rodée, multiplie les reprises de pièces et les réglages machine.
La spécification d'un Ra très exigeant augmente ainsi mécaniquement le prix de revient du composant. Une conception optimisée définit d'abord la valeur de rugosité en fonction du besoin mécanique réel de la surface, pour ensuite sélectionner le procédé de fabrication garantissant ce résultat de manière répétable.
Comment choisir entre Ra, Rz et Rt selon l'application ?
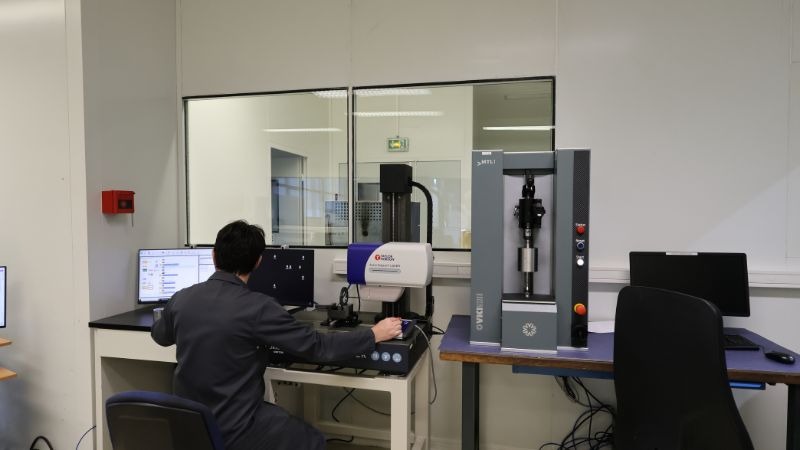
Le choix du paramètre découle de la fonction de la surface et du mode de défaillance à éviter.
Étanchéité et frottement, un Ra trop bas pose aussi problème
Les portées de joints à lèvre offrent un exemple parlant de cotation combinée. Pour ses joints radiaux HMS5, SKF spécifie sur l'arbre un Ra compris entre 0,2 et 0,5 µm, un Rz compris entre 1,2 et 3 µm et une dureté d'au moins 45 HRC, avec une surface sans orientation, obtenue de préférence par rectification en plongée. Le Ra fixe le niveau global de finition et le Rz encadre la profondeur des stries.
La documentation technique SKF précise aussi que la valeur basse de Ra constitue un minimum. Sous ce seuil, l'alimentation en lubrifiant de la lèvre se dégrade, la température monte et la lèvre peut durcir puis se fissurer.
À l'inverse, une surface trop rugueuse use la lèvre prématurément. SKF recommande enfin la rectification en plongée pour limiter l'orientation des stries, qui peut provoquer une fuite selon le sens de rotation.
Lorsque la fonction repose à la fois sur la portance et sur la lubrification, une cotation complémentaire en Rpk, Rk et Rvk permet d'exiger peu de pics, pour limiter l'usure, tout en conservant des creux capables d'alimenter le film lubrifiant. La section consacrée aux paramètres de taux de portance détaille cette approche.
Fatigue et surfaces critiques
Pour les pièces soumises à des charges cycliques, l'état de surface pèse directement sur l'amorçage des fissures. Deux études récentes sur l'Inconel 718, un alliage que Zedce usine pour l'aéronautique, le confirment.
Dans l'étude Metals de 2024, le galetage à faible plasticité appliqué après tournage augmente la durée de vie en fatigue oligocyclique de 90,5 % par rapport aux éprouvettes simplement tournées.
Une étude publiée en juillet 2026 dans The Aeronautical Journal va plus loin. Après galetage, le Ra d'éprouvettes tournées en Inconel 718 passe de 3,2 à 0,12 µm, la microdureté de 288 à 418 HV et la durée de vie en fatigue progresse de 383 % en moyenne. L'auteur précise que les essais ont été réalisés à un seul niveau de contrainte et que l'état de surface initial, peu soigné, explique une partie de ce gain.
Sur ces pièces, un Rz ou un Rt maîtrisé complète utilement le Ra, car une seule strie profonde peut servir de point d'amorçage. Le contrôle de l'intégrité de surface après rectification, notamment la recherche de brûlures de meulage, s'inscrit dans la même logique.
Surfaces d'aspect et surfaces non fonctionnelles
Sur une surface sans contact ni sollicitation particulière, un Ra seul suffit généralement. Il garantit une finition homogène et se contrôle rapidement. Ajouter un Rz ou un Rt sur ces zones allongerait le contrôle sans apport fonctionnel.
Comment mesurer la rugosité en laboratoire ?
La mesure de rugosité repose sur deux familles de technologies, à contact et sans contact, qui répondent à des besoins différents.
Le rugosimètre à contact
Le rugosimètre à contact déplace un stylet à pointe diamant sur la surface et enregistre ses variations de hauteur. L'étude aéronautique citée plus haut a par exemple utilisé un profilomètre à stylet diamant de 5 µm de rayon de pointe. Le rayon de la pointe, la force d'appui et le choix des filtres influencent directement le résultat. Pour relever dans une même mesure la forme et la rugosité d'un profil, le contourographe apporte une vision complémentaire.
La mesure sans contact
Les techniques optiques, comme la microscopie confocale ou l'interférométrie, mesurent la surface sans la toucher. Elles conviennent aux matériaux tendres, aux surfaces fragiles et aux relevés surfaciques en 3D. L'étude Metals de 2024 a ainsi caractérisé ses éprouvettes au microscope confocal laser. Zedce propose ce type de contrôle au sein de son offre de mesure sans contact.
Du profil 2D au surfacique 3D
Les paramètres Ra, Rz et Rt décrivent un profil, c'est-à-dire une ligne tracée sur la surface. Pour caractériser une zone entière, la norme ISO 25178 définit des paramètres surfaciques équivalents, notés Sa ou Sz. Ils s'emploient lorsque la texture varie selon la direction de mesure. Les paramètres de taux de portance disposent aussi d'équivalents surfaciques, notés Sk, Spk et Svk, d'après Digital Surf.
Quelle que soit la technologie, la fiabilité du résultat dépend de l'étalonnage de l'appareil, de la propreté de la pièce et du respect des conditions définies par la norme. Si vous devez faire vérifier la conformité Ra, Rz ou Rt d'une série de pièces, notre service de mesure d'état de surface réalise ces contrôles en laboratoire.
Sécuriser la conformité de vos pièces usinées avec Zedce
Maîtriser la rugosité suppose de relier trois compétences, la fabrication, la finition et le contrôle.
Chez Zedce, ces trois étapes sont réunies sur le site de Marnaz, en Haute-Savoie. L'usinage CNC, la rectification plane, cylindrique et intérieure, le rodage et la superfinition permettent d'atteindre des finitions annoncées inférieures à Ra 0,02 µm. Le laboratoire de métrologie vérifie ensuite la conformité des pièces. Pour les surfaces de frottement et de glissement, le laboratoire caractérise également la courbe de taux de portance et les paramètres Rk, Rpk et Rvk.
Vous avez un plan à analyser ou une exigence de rugosité à valider ? Contactez notre équipe pour étudier votre projet.
FAQ - Vos questions sur la rugosité Ra
Qu'est-ce que la rugosité Ra ?
La rugosité Ra est la moyenne arithmétique des valeurs absolues des écarts d'un profil de surface par rapport à sa ligne moyenne. Exprimée en micromètres, elle traduit le niveau global de finition d'une surface usinée. Sa définition relève aujourd'hui de la norme ISO 21920-2.
Quelle est la différence entre Ra et Rz ?
Le Ra fait la moyenne de tous les écarts du profil, ce qui lisse les défauts isolés. Le Rz mesure la hauteur maximale entre pic et creux sur chaque tronçon, puis en calcule la moyenne. Il détecte donc les stries profondes et les pics que le Ra atténue.
Peut-on convertir Ra en Rz ?
Aucune formule exacte ne relie les deux paramètres, car leur rapport varie selon le procédé et la forme des stries. Sur une surface d'Inconel 718 tournée, une étude de 2024 relève par exemple un Ra de 0,942 µm pour un Rz de 5,078 µm. Si la fonction de la pièce dépend du Rz, il faut le spécifier et le mesurer directement.
Que signifie Ra 0,8 sur un plan ?
Ra 0,8 indique que la moyenne arithmétique des écarts du profil ne doit pas dépasser 0,8 µm. Cette valeur se rencontre souvent sur les surfaces de portée et d'ajustement. Lorsque le plan se réfère à l'ISO 21920, elle s'applique par défaut selon la règle du maximum.
Quelle est la norme en vigueur pour la rugosité de surface ?
La série ISO 21920, publiée fin 2021, remplace notamment l'ISO 4287, l'ISO 4288 et l'ISO 1302. Les plans établis avant cette date restent valides selon les anciennes normes. L'ISO 21920-2 est par ailleurs entrée en révision en octobre 2025.
Rt peut-il être inférieur à Rz ?
Non. Le Rt mesure l'écart total sur toute la longueur d'évaluation, alors que le Rz fait la moyenne de valeurs relevées sur chaque tronçon. Le Rt est donc toujours supérieur ou égal au Rz.
À quoi servent les paramètres Rk, Rpk et Rvk ?
Rk, Rpk et Rvk caractérisent les surfaces qui frottent, glissent ou doivent retenir un lubrifiant. Calculés à partir de la courbe de taux de portance, ils distinguent les pics éliminés au rodage (Rpk), le noyau qui porte la charge (Rk) et les creux qui stockent le lubrifiant (Rvk). Leur définition relève aujourd'hui de l'ISO 21920-2, qui reprend l'ISO 13565-2.
Dans quelle unité s'exprime la rugosité ?
Ra, Rz et Rt s'expriment en micromètres (µm) dans le système métrique. Les plans en système impérial utilisent le micro-pouce (µin). Rk, Rpk et Rvk s'expriment également en micromètres, tandis que Mr1 et Mr2 s'expriment en pourcentage.