Électroérosion à fil : Fonctionnement, avantages et applications industrielles

L'usinage de pièces mécaniques complexes ou extrêmement dures exige souvent de s'affranchir des limites des méthodes conventionnelles. L'électroérosion à fil apporte une réponse technique de haute précision en supprimant tout effort de coupe et toute usure d'outil pour préserver l'intégrité de vos matériaux. En intégrant judicieusement cette technologie à votre gamme globale de fabrication, vous garantissez la réalisation de géométries traversantes intriquées impossibles à obtenir autrement.
La fabrication de certaines pièces mécaniques exige parfois de dépasser les méthodes d'usinage conventionnelles. Qu'il s'agisse d'une matrice en acier trempé à 62 HRC dotée d'une rainure de 0,4 mm, d'un poinçon à profil polygonal ou d'une lame fine sensible à la pression, l'enlèvement de copeaux montre vite ses limites. L'usure accélérée de l'outillage ou la déformation de la matière sous l'effort de coupe compromettent alors l'atteinte de la cote finale.
L’électroérosion à fil offre une réponse technique tout indiquée pour ces situations spécifiques. Le procédé opère par décharges électriques pour découper le métal à distance, préservant ainsi l'intégrité de la pièce face aux contraintes mécaniques directes.
Cet article détaille le principe physique de cette technologie, le niveau de précision et l’état de surface réalisables, ainsi que les matériaux adaptés. La suite du texte définit les contours de son application pour faciliter l'arbitrage entre cette méthode, le fraisage, le tournage et la rectification.
À retenir sur l’électroérosion à fil :
- Le principe : La découpe de profils traversants complexes dans des matériaux durs, caractérisée par l'absence totale d'effort de coupe et d'usure d'outil.
- Les performances : L'atteinte d'une précision comprise entre ±0,005 et ±0,002 mm grâce aux passes de reprise, avec un état de surface plafonnant à Ra 0,2 µm.
- Les limites techniques : Le procédé exclut le traitement des géométries borgnes, l'usinage des matières non conductrices, ainsi que les finitions de type poli miroir.
- La chaîne de fabrication : L'intégration quasi systématique de l'opération au sein d'une gamme globale associant usinage, traitement thermique, finition et contrôle dimensionnel.
- L'arbitrage technique : L'étude amont des plans (au format PDF ou STEP) par le bureau des méthodes, indispensable pour identifier les cotes critiques et définir la gamme de fabrication la plus adaptée.
Qu’est-ce que l’électroérosion à fil ?
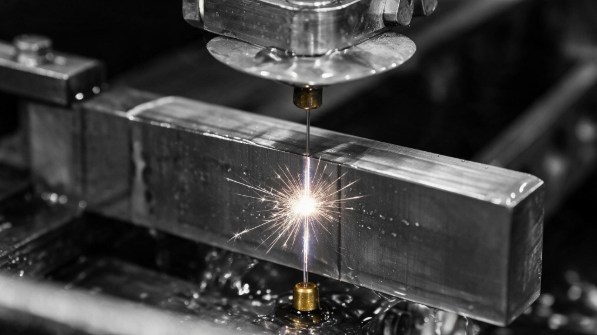
L’électroérosion à fil, également appelée découpe fil ou wire EDM, est un procédé d’usinage thermique qui enlève la matière par décharges électriques successives entre un fil conducteur et la pièce. Aucun contact mécanique n’intervient entre l’outil et le métal usiné.
Le principe de la décharge électrique
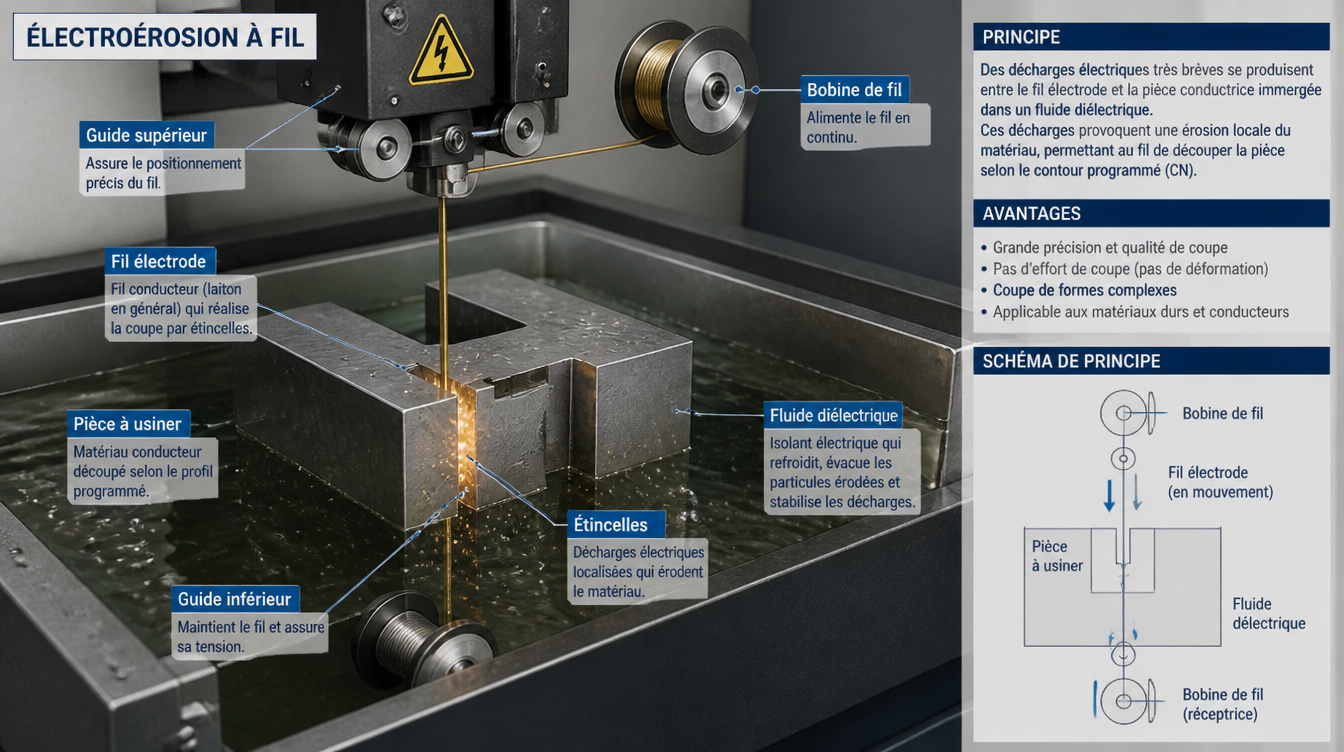
Le générateur établit une différence de potentiel entre le fil, qui joue le rôle d’électrode et la pièce à usiner. Les deux éléments sont immergés dans un liquide isolant appelé diélectrique et séparés par un intervalle de quelques microns, le gap.
Lorsque la tension atteint le seuil de claquage du diélectrique, un canal de plasma se forme dans cet intervalle. La température locale y dépasse plusieurs milliers de degrés. Une quantité infime de métal fond puis se vaporise, sur le fil comme sur la pièce. La décharge s’interrompt, le diélectrique se régénère, et le cycle recommence.
Le phénomène se répète plusieurs milliers de fois par seconde. Chaque décharge enlève un volume de matière de l’ordre du micron cube, ce qui explique à la fois la finesse du résultat et la lenteur relative du procédé. Le flux de diélectrique évacue en continu les particules érodées hors de la zone de travail.
Le rôle du fil et du diélectrique
Le fil est un consommable. Il se déroule en continu depuis une bobine, traverse la zone de travail, puis part vers un bac de récupération sans jamais être réutilisé. Cette circulation permanente supprime la notion d’usure d’outil, puisque la portion de fil qui travaille est toujours neuve.
Les diamètres courants se situent entre 0,20 et 0,25 mm. Les applications de micro-découpe descendent à 0,10 mm, parfois 0,05 mm. Les nuances les plus répandues sont le laiton, le laiton zingué et les fils revêtus, qui améliorent la vitesse de coupe et la tenue à la rupture.
Le diélectrique remplit trois fonctions :
- isoler le fil de la pièce jusqu’au seuil de claquage, ce qui concentre la décharge sur un point précis ;
- refroidir la zone de travail et limiter la propagation de la chaleur dans la pièce ;
- évacuer les particules métalliques érodées pendant la découpe.
L’eau déminéralisée constitue le standard sur la majorité des machines. Sa conductivité est régulée en permanence par une résine échangeuse d’ions. L’huile isolante reste employée pour les travaux de finition de haute précision, où elle donne un état de surface plus régulier. La filtration est un point critique, car les particules en suspension provoquent des décharges parasites qui dégradent la précision et augmentent le risque de rupture de fil.
Ce que change l’absence d’effort de coupe
En fraisage ou en tournage, l’outil pousse la matière. Cette pression génère des vibrations, une flexion des parois minces et des contraintes résiduelles dans la pièce. En électroérosion, le fil ne touche jamais le métal, il en reste séparé par le gap pendant toute la découpe.
Trois conséquences directes en découlent :
- les parois minces, les lames et les pièces élancées ne se déforment pas sous l’action de l’outil ;
- aucune contrainte résiduelle d’origine mécanique n’est introduite dans le matériau ;
- la dureté de la pièce n’influence pas la vitesse d’enlèvement, seule sa conductivité électrique entre en jeu.
Ce dernier point explique pourquoi le procédé s’est imposé sur les aciers trempés et les superalliages, matériaux sur lesquels les outils coupants s’usent rapidement.
Quelle précision et quel état de surface attendre ?
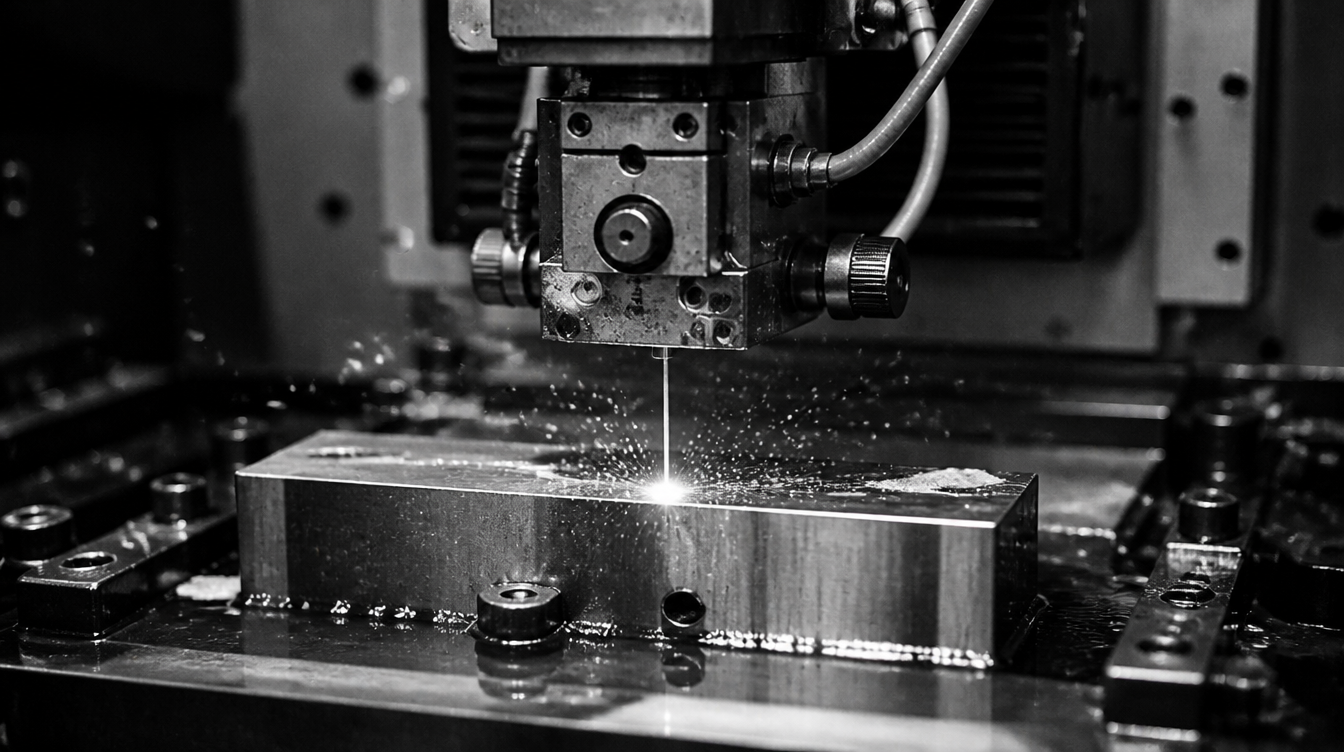
Les performances annoncées pour l’électroérosion à fil varient fortement d’une source à l’autre, parce qu’elles dépendent avant tout de la stratégie de passes retenue.
Les tolérances réellement accessibles
Une découpe réalisée en une seule passe d’ébauche se situe autour de ±0,02 mm. Le résultat est déjà supérieur à ce qu’obtient le fraisage sur un acier trempé, mais il reste éloigné des valeurs habituellement mises en avant.
Les tolérances de ±0,005 mm à ±0,002 mm s’obtiennent en ajoutant des passes de reprise, aussi appelées passes de finition. Le fil repasse le long du profil déjà découpé avec une énergie de décharge réduite, ce qui affine à la fois la géométrie et la surface. Chaque passe supplémentaire allonge le temps de cycle.
Descendre au micron suppose un contexte de production maîtrisé de bout en bout, avec une régulation thermique du diélectrique, une machine rigide, un atelier à température stabilisée et une métrologie capable de mesurer effectivement cette tolérance. Une cote portée sur un plan n’a de sens que si le moyen de contrôle associé existe. Les grades employés pour spécifier ces tolérances relèvent de la norme ISO 286.
La rugosité dépend du nombre de passes
L’état de surface obtenu est directement lié à l’énergie de décharge et au nombre de passes effectuées sur le profil.
Le seuil de Ra 0,2 µm constitue en pratique le plancher du procédé. Une exigence plus fine, par exemple une portée de roulement, une surface d’étanchéité hydraulique ou un implant, impose une opération complémentaire de rectification, de rodage ou de superfinition. La vocation première de l'électroérosion à fil reste l'obtention d'une géométrie précise, l'atteinte d'un état de surface de type poli miroir relevant d'opérations de finition ultérieures.
La zone affectée thermiquement
Chaque décharge fait fondre localement le métal. Une partie de cette matière n’est pas évacuée par le diélectrique et se resolidifie en surface. Cette couche refondue, appelée couche blanche, présente une structure différente du métal de base, généralement plus dure, fragile et parfois microfissurée. Elle repose sur une zone recuite dont les propriétés mécaniques diffèrent également.
Son épaisseur varie de quelques dizaines de microns après une ébauche à quelques microns après des passes de reprise bien conduites. Sur les pièces sollicitées en fatigue, notamment dans l’aéronautique, cette couche fait l’objet d’une spécification explicite. Le donneur d’ordre demande alors son retrait par une opération ultérieure d’enlèvement de matière ou par un traitement de surface.
Électroérosion à fil, par enfonçage ou par perçage rapide
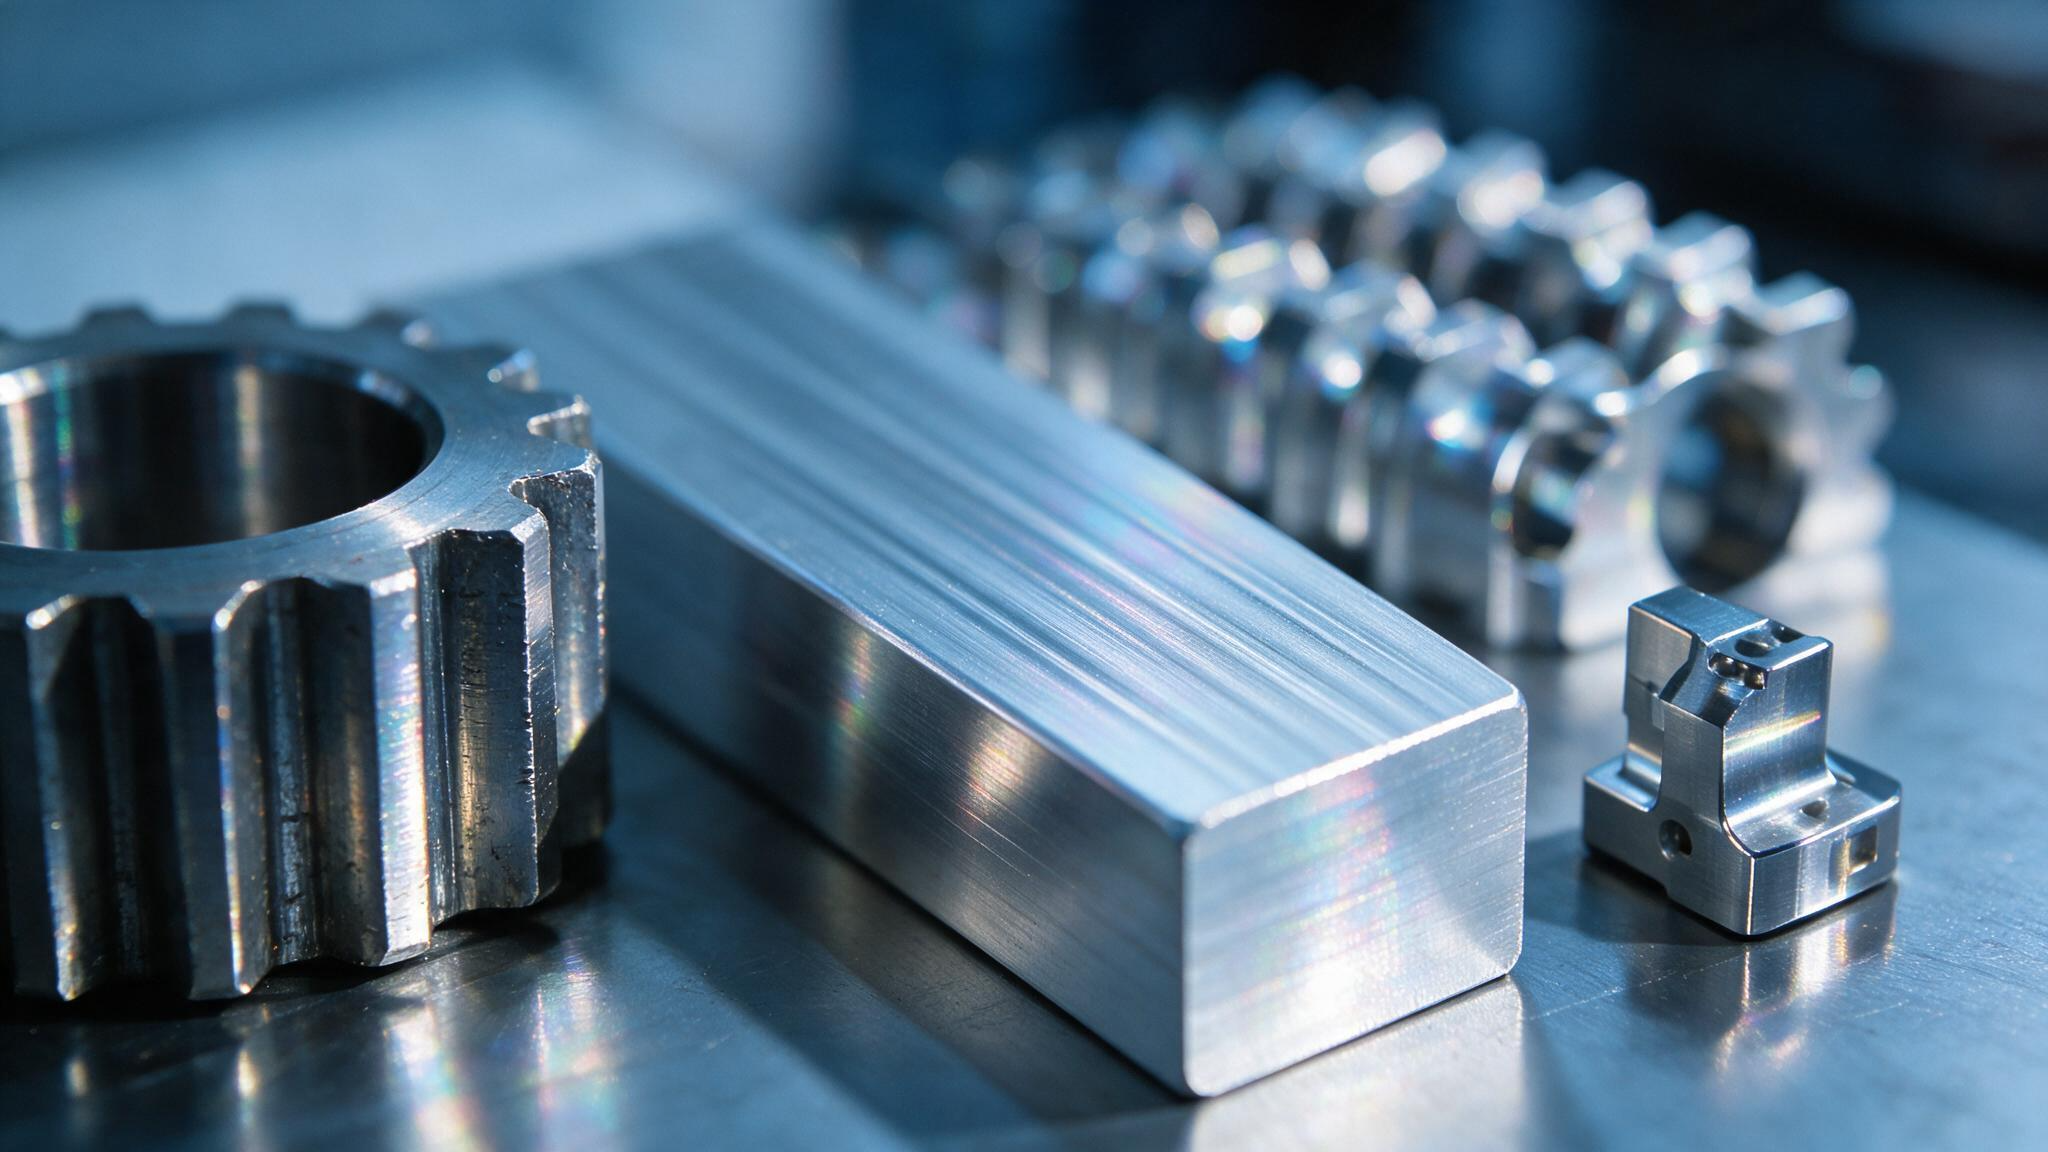
Trois procédés reposent sur le même principe d’érosion par étincelles, mais ils ne traitent pas les mêmes géométries.
La distinction décisive tient au trajet du fil. Celui-ci doit traverser la pièce de part en part, ce qui exclut toute forme non débouchante. Une poche borgne, un lamage ou un taraudage relèvent de l’électroérosion par enfonçage ou de l’usinage conventionnel.
Quels matériaux peut-on usiner par électroérosion à fil ?
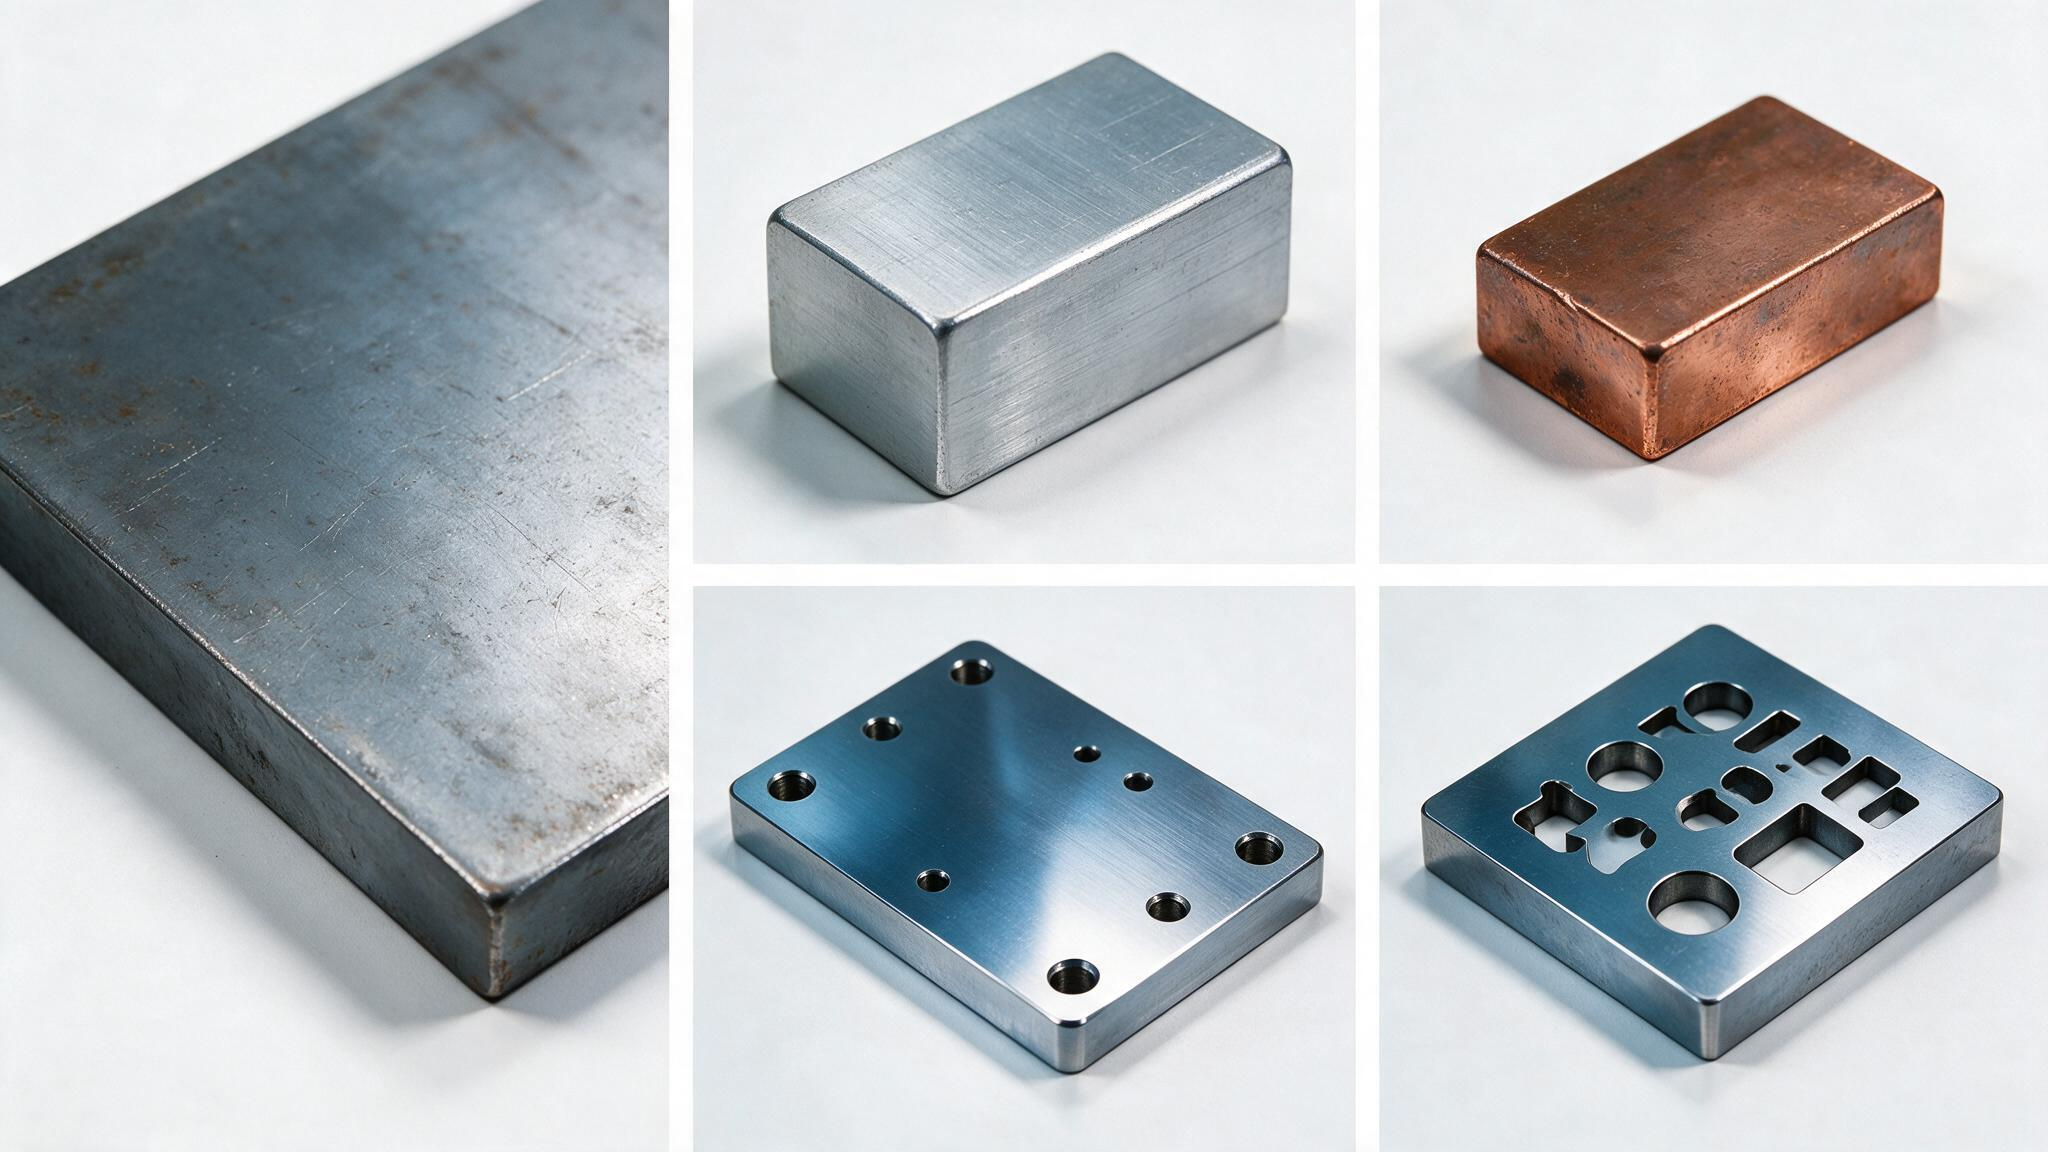
La seule condition d’usinabilité est la conductivité électrique du matériau, sa dureté n’entrant pas en ligne de compte.
Le principe même de l'électroérosion exige une conductivité électrique pour générer la découpe. Son domaine d'application se concentre ainsi sur les métaux et quelques céramiques conductrices particulières, laissant de côté les matériaux isolants comme les polymères, le verre ou les composites organiques.
Sur le plan des caractéristiques mécaniques, il est d'ailleurs utile de clarifier certaines valeurs parfois confondues dans la documentation technique. L’Inconel 718 atteint une dureté de 44 à 46 HRC après durcissement structural, tandis que les paliers de 60 HRC appartiennent en réalité aux aciers à outils trempés.
Les limites de l’électroérosion à fil
Si le procédé répond à des problématiques inaccessibles à la coupe conventionnelle, son intégration implique d'assimiler certaines contraintes inhérentes à sa physique :
- Vitesse d’enlèvement : L’efficacité de découpe se situe couramment entre 20 et 60 mm² par minute, soit un ordre de grandeur en dessous de la découpe laser. L’enfilage automatique du fil permet un fonctionnement prolongé sans surveillance, ce qui compense partiellement en temps masqué.
- Formes non débouchantes : Le fil doit traverser la pièce, ce qui exclut poches borgnes, lamages et taraudages.
- Rayon interne minimal : Un angle interne strictement vif est impossible. Le rayon obtenu correspond au rayon du fil augmenté du gap, soit environ 0,15 mm avec un fil de 0,25 mm.
- Trou d’amorce : Tout profil fermé impose un perçage préalable pour laisser passer le fil, donc une opération supplémentaire à intégrer dans la gamme.
- Plancher de rugosité : Une surface fonctionnelle plus fine que Ra 0,2 µm nécessite une opération de finition complémentaire.
- Relaxation des contraintes : Découper un brut trempé libère les contraintes internes du matériau. La pièce peut bouger pendant la découpe, ce qui impose des ponts de maintien et parfois une passe de reprise après stabilisation.
- Coûts d’exploitation : Fil consommé en continu, résines échangeuses d’ions, cartouches filtrantes et consommation électrique constituent un budget récurrent.
Comment situer l’électroérosion à fil face aux autres procédés ?
La question pertinente en phase de conception porte rarement sur un procédé isolé, elle porte sur la combinaison qui donne une pièce conforme au meilleur coût.
Une pièce hydraulique de série illustre bien cette logique. Elle enchaîne généralement une ébauche par usinage CNC, un traitement thermique, une découpe de profil, une rectification des portées, un rodage pour l’état de surface, puis un contrôle en laboratoire de métrologie. Chaque opération traite une caractéristique différente et aucune ne remplace les autres.
Le point sensible se situe dans les surépaisseurs laissées entre opérations. Une surépaisseur trop faible ne permet pas à l’opération suivante de rattraper la géométrie, une surépaisseur trop importante allonge le cycle et augmente le coût. Cet arbitrage relève du bureau des méthodes et se prépare avant le lancement de la production.
Un marché tiré par l’aéronautique, le médical et l’électrification
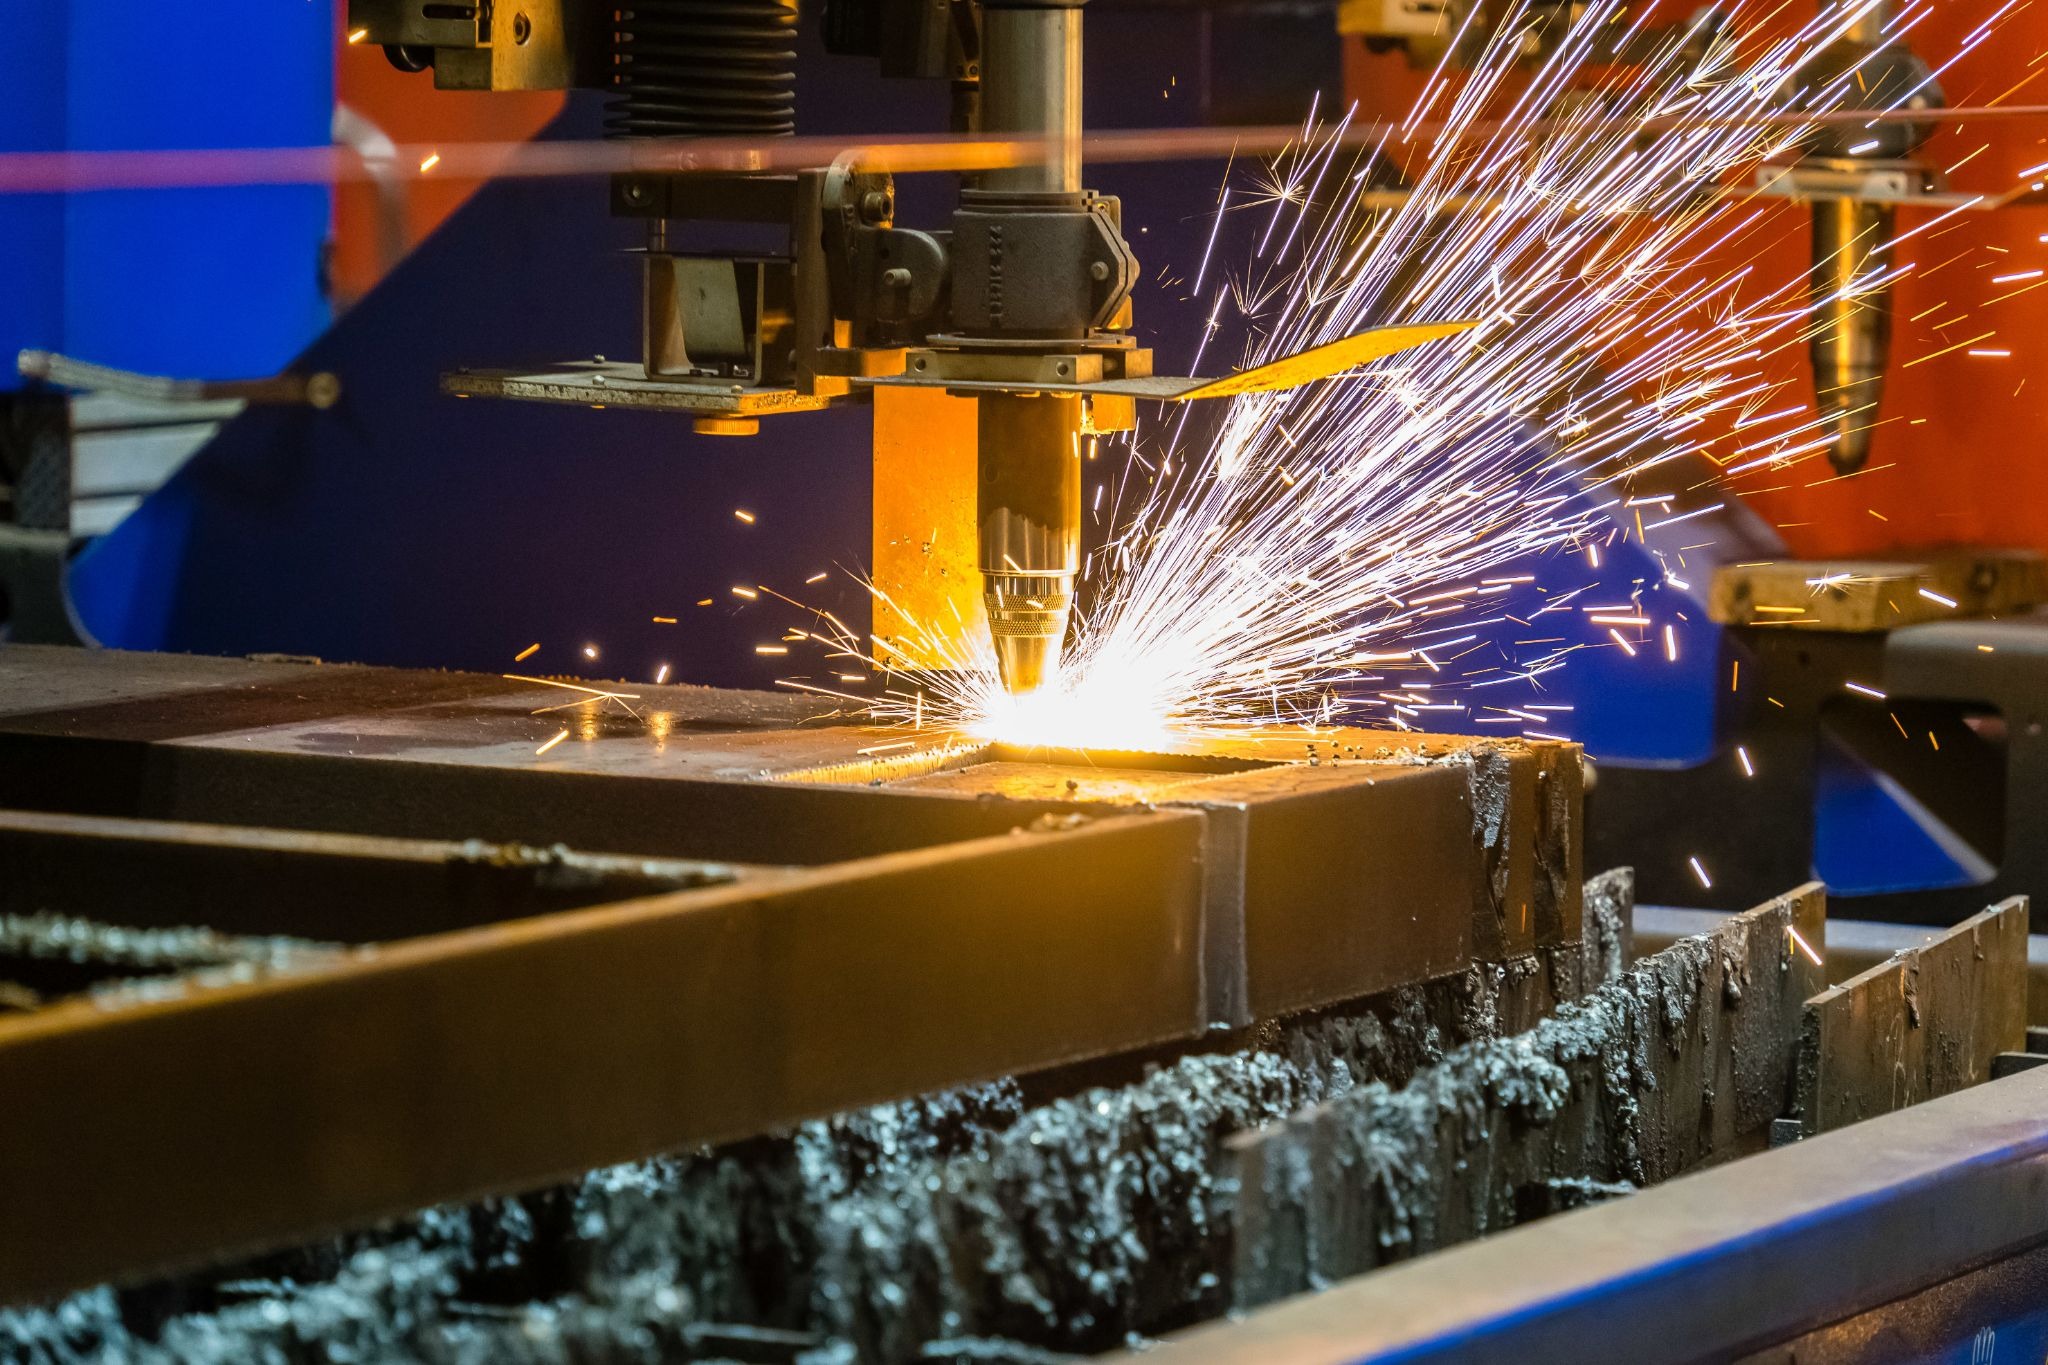
La demande en électroérosion suit la montée en complexité géométrique des pièces et la généralisation des alliages difficiles à usiner.
Le marché mondial de l’électroérosion a été évalué à 3,32 milliards de dollars en 2024, avec une projection à 5,31 milliards en 2033, soit un taux de croissance annuel composé de 5,4 % sur la période 2025 à 2033. La région Asie-Pacifique concentrait à elle seule 54,5 % du chiffre d’affaires mondial en 2024 et les secteurs aéronautique et automobile sont identifiés comme les principaux moteurs de cette croissance, en raison de leur recours aux alliages légers à haute résistance et aux composants moteur complexes.
Trois dynamiques industrielles alimentent cette progression :
- l’électrification des véhicules, qui multiplie les besoins en moules et matrices de précision ;
- la miniaturisation des composants électroniques, qui pousse vers les fils de très faible diamètre ;
- les exigences croissantes de traçabilité et de tenue mécanique dans l’aéronautique et le dispositif médical.
Concevoir une pièce adaptée à l’électroérosion à fil
Quelques règles de conception réduisent sensiblement le temps de cycle et donc le coût de la pièce :
- Privilégier un rayon minimal cohérent avec le diamètre de fil, la géométrie du procédé excluant l'obtention d'un angle interne strictement vif.
- Prévoir le trou d’amorce dès la conception et le positionner dans une zone non fonctionnelle.
- Réserver les tolérances serrées aux cotes fonctionnelles. Généraliser un ±0,002 mm à toute la pièce multiplie le nombre de passes sans gain fonctionnel.
- Anticiper les ponts de maintien pour éviter la chute de la découpe en fin de passe et la marque qui en résulte.
- Prendre en compte la relaxation des contraintes sur les bruts trempés, en prévoyant si nécessaire une reprise après stabilisation.
- Spécifier séparément la géométrie et l’état de surface fonctionnel, qui relèvent d’opérations différentes.
- Indiquer explicitement si la couche blanche doit être retirée, et sur quelles surfaces.
FAQ : Vos questions sur l’électroérosion à fil
Quelle est la différence entre l’électroérosion à fil et l’électroérosion par enfonçage ?
L’électroérosion à fil utilise un fil qui traverse la pièce de part en part pour découper un profil, à la manière d’une scie à chantourner. L’électroérosion par enfonçage emploie quant à elle une électrode usinée en négatif qui pénètre la matière pour y imprimer une cavité. Le fil traite les formes traversantes, l’enfonçage les formes borgnes.
Quels matériaux peut-on usiner par électroérosion à fil ?
Tous les métaux conducteurs, sans limite de dureté. Aciers trempés, aciers inoxydables, titane, superalliages base nickel, carbures, cuivreux et aluminium sont compatibles. Les céramiques techniques, les polymères, les composites à matrice organique et le verre restent hors du champ du procédé, faute de conductivité électrique.
Quelle précision atteint l’électroérosion à fil ?
Une passe d’ébauche seule donne environ ±0,02 mm. L’ajout de passes de reprise permet d’atteindre ±0,005 mm, voire ±0,002 mm en production stabilisée. Le micron reste accessible dans des conditions maîtrisées, avec régulation thermique du diélectrique, atelier à température stable et métrologie associée.
Quel état de surface obtient-on en électroérosion à fil ?
Une passe d’ébauche laisse un Ra de 3,2 à 6,3 µm. Une passe de finition descend entre 0,8 et 1,6 µm. Des passes de reprise successives atteignent 0,2 à 0,4 µm. En dessous de ce seuil, une opération de rectification, de rodage ou de superfinition devient nécessaire.
Pourquoi utilise-t-on de l’eau déminéralisée comme diélectrique ?
Sa conductivité peut être régulée avec précision par une résine échangeuse d’ions, ce qui stabilise le seuil de claquage. Elle refroidit efficacement la zone de travail, évacue les particules érodées et reste moins coûteuse et moins contraignante que l’huile isolante, réservée aux finitions les plus fines.
Peut-on usiner de l’aluminium par électroérosion à fil ?
Oui, mais avec des réglages spécifiques. La conductivité élevée de l’aluminium et sa faible température de fusion favorisent l’encrassement du fil et les décharges instables. Pour beaucoup de géométries, le fraisage reste plus rapide et plus économique sur ce matériau.
Quelle épaisseur de matière peut-on découper ?
Les machines standard traitent couramment des hauteurs de plusieurs dizaines de millimètres, certaines configurations dépassant 300 mm. Le facteur limitant est le temps de cycle, qui croît proportionnellement à la hauteur découpée, ainsi que la stabilité du fil sur les grandes hauteurs.
L’électroérosion modifie-t-elle la structure du métal ?
Oui, en surface. Chaque décharge génère une couche refondue, dite couche blanche, dont l’épaisseur va de quelques dizaines de microns après ébauche à quelques microns après passes de reprise. Sur les pièces sollicitées en fatigue, son retrait fait l’objet d’une spécification explicite.
Faut-il rectifier une pièce après électroérosion à fil ?
Pas systématiquement. Une opération de rectification ou de rodage devient nécessaire lorsque le plan impose un Ra inférieur à 0,2 µm, une tolérance de forme serrée sur une portée cylindrique ou plane, ou le retrait de la couche blanche sur une surface fonctionnelle.