Test de propreté ISO 16232 : exigences, processus et équipements

La sécurité et la performance de vos systèmes critiques exigent une maîtrise absolue de leur propreté particulaire. Au-delà du simple contrôle visuel ou dimensionnel, l'analyse gravimétrique et la caractérisation granulométrique des contaminants résiduels apportent une réponse technique indispensable face aux risques d'usure abrasive, de blocage hydraulique ou de court-circuit. En intégrant l'évaluation du code de propreté (CCC) selon le protocole strict de la norme ISO 16232 à votre contrôle qualité, vous garantissez la fiabilité totale de vos composants de précision tout en sécurisant leur assemblage final.
Test de propreté ISO 16232 : exigences, processus et équipements
La propreté d'une pièce usinée ne s'évalue pas à l'œil nu. Un copeau de 200µm logé dans un canal hydraulique, un grain abrasif resté au fond d'un perçage borgne ou une fibre textile déposée pendant l'essuyage échappent aussi bien au contrôle visuel qu'au contrôle dimensionnel. Leurs conséquences se lisent en aval, sous forme d'usure abrasive sur des contacts lubrifiés, de blocage d'un tiroir de distributeur ou de perte d'isolement sur un ensemble électrique.
La norme ISO 16232 répond à ce problème en imposant un protocole reproductible. Elle décrit la façon de détacher les particules d'un composant, de les recueillir, de les dénombrer, puis d'exprimer le résultat sous une forme comparable d'un laboratoire à l'autre.
À retenir sur le test de propreté ISO 16232 :
- Le test de propreté ISO 16232 est la méthode normalisée qui quantifie la contamination particulaire résiduelle présente sur un composant après usinage, lavage ou assemblage.
- Il repose sur une séquence normalisée, qualification du banc, extraction des particules, recueil sur membrane filtrante, puis analyse gravimétrique et granulométrique.
- L'essai produit deux résultats complémentaires, une masse de contamination exprimée en milligrammes et un code de propreté du composant, noté CCC, qui décrit la population de particules classe de taille par classe de taille.
- La version en vigueur est l'ISO 16232:2018, harmonisée avec la directive automobile allemande VDA 19.1.
Qu'est-ce que le test de propreté ISO 16232 ?
Ce référentiel encadre une méthode de contrôle initialement élaborée pour l'automobile. Elle s'est depuis étendue à toutes les industries où une particule isolée suffit à provoquer une défaillance fonctionnelle critique.
Une norme née de l'automobile, puis étendue aux secteurs critiques
L'ISO 16232 a d'abord été publiée en 2007 sous la forme de dix parties distinctes, numérotées 16232-1 à 16232-10, chacune consacrée à une méthode d'extraction, de comptage ou de caractérisation. La révision de décembre 2018 a fusionné cet ensemble en un document unique, l'ISO 16232:2018, intitulé Véhicules routiers, propreté des composants et des systèmes.
C'est cette version qui fait aujourd'hui référence dans les cahiers des charges. Réexaminée et confirmée en 2024, elle reste en vigueur, mais une révision est engagée à l'ISO pour lui succéder. Vérifier le millésime appelé par la spécification devient donc un réflexe utile.
Le périmètre d'origine couvrait les composants de circuits de fluides, injection, freinage, transmission et hydraulique. Le médical, l'aéronautique, les technologies du vide et la mécanique de précision s'en sont emparés à leur tour, parce qu'elle offrait un cadre commun là où chaque donneur d'ordre appliquait auparavant son protocole interne.
L'intérêt de la norme tient à cette standardisation. À mode opératoire identique sur une même référence, deux laboratoires livrent des résultats comparables, ce qui installe un langage commun entre donneur d'ordre et sous-traitant comme entre usines d'un même groupe.
La norme ne fixe en revanche aucun seuil d'acceptation universel. Elle ne définit aucune valeur limite pour un composant donné et se borne à fournir, en annexe H, des orientations pour dériver ces valeurs. Le seuil relève du donneur d'ordre, qui l'inscrit dans sa spécification.
Comme toute exigence chiffrée portée par un plan, le contrôle de propreté s'inscrit dans la continuité des autres moyens de métrologie appliqués aux pièces de précision, au même titre que le contrôle dimensionnel qui accompagne chaque lot.
Ce que la norme mesure et ce qu'elle ne mesure pas
L'ISO 16232 traite exclusivement de la contamination particulaire, c'est-à-dire des corps solides restés sur ou dans le composant. Les contaminants filmogènes relèvent d'autres méthodes, regroupées sous le terme de propreté filmique, qu'il s'agisse d'huiles résiduelles, de graisses ou de résidus de fluide de coupe.
Le contrôle n'endommage pas la pièce, puisqu'il n'exige ni découpe ni prélèvement de matière. Il détruit en revanche son état de propreté, puisqu'elle est lavée, manipulée et exposée. Une pièce ayant servi à un essai ISO 16232 n'est donc plus livrable en l'état, ce qui explique le recours à un échantillonnage sur le lot.
ISO 16232 et VDA 19.1 : deux référentiels alignés
L'ISO 16232 n'est pas le seul texte à encadrer la propreté technique et la confusion avec les référentiels voisins alimente une bonne part des erreurs de spécification.
Le VDA 19.1 est la directive de la filière automobile allemande consacrée au même sujet. Depuis sa révision de 2015 et la refonte de l'ISO 16232 en 2018, les deux textes partagent les mêmes classes de taille et le même codage de propreté, ce qui rend les spécifications interopérables entre un donneur d'ordre allemand et un fournisseur travaillant sous référentiel ISO.
Quelques écarts subsistent et méritent d'être connus avant un audit. L'ISO 16232:2018 a intégré les méthodes d'extraction par air, soufflage et flux traversant, dans des conditions analogues au VDA 19.1. Elle ouvre une possibilité supplémentaire de filtration directe vers le filtre d'analyse et encadre différemment l'extraction par seringue.
La mesure de décroissance y est devenue obligatoire, avec les six étapes déjà imposées par le VDA 19.1, alors que l'édition précédente autorisait l'arrêt après trois étapes dès que le critère était atteint.
La confusion entre ISO 16232 et ISO 4406 revient souvent. La première qualifie la propreté d'une pièce, la seconde celle d'un fluide prélevé dans un circuit en fonctionnement. Les deux codes ne se convertissent pas l'un dans l'autre.
Pourquoi la propreté technique conditionne la fiabilité ?
La criticité d'une particule résiduelle dépend de l'application finale de la pièce, mais son origine comme ses effets se ramènent à quelques cas documentés.
D'où viennent les particules sur une pièce usinée ?
Identifier l'origine probable de la contamination oriente le choix de la méthode d'extraction et facilite l'interprétation du rapport de nature de particules :
- Copeaux et fragments de bavures issus du tournage, du fraisage et surtout des perçages débouchants ou borgnes.
- Grains abrasifs libérés par la rectification, le rodage, le pierrage et le toilage, particules dures et de petite taille, particulièrement pénalisantes en hydraulique.
- Résidus de média de tribofinition piégés dans les cavités et les rainures.
- Fibres textiles apportées par l'essuyage, les gants et le conditionnement.
- Contamination de reprise lors des manutentions entre postes ou du stockage intermédiaire.
Les opérations de superfinition comme le rodage constituent à ce titre un point de contrôle à part entière, puisqu'elles améliorent l'état de surface tout en introduisant un abrasif dans le process.
Les modes de défaillance induits par les particules
Les dommages causés par une particule résiduelle se rattachent à quelques mécanismes documentés, dont la survenue dépend de l'environnement fonctionnel de la pièce :
- Usure abrasive dans les contacts lubrifiés, une particule dure circulant entre deux surfaces en mouvement relatif et dégradant progressivement les portées.
- Blocage de tiroirs et de servo-valves hydrauliques, dont le jeu fonctionnel se compte en quelques micromètres.
- Obstruction des sections de passage réduites, gicleurs d'injection, orifices calibrés, échangeurs.
- Perte d'isolement et court-circuit sur les ensembles électriques, sujet devenu central avec l'électrification des chaînes de traction.
- Réaction inflammatoire des tissus pour les dispositifs médicaux implantables, où la nature métallique de la particule compte autant que sa taille.
Ces mécanismes touchent d'abord les pièces dont le jeu fonctionnel ou la section de passage se comptent en quelques dizaines de micromètres, configuration fréquente sur les pièces critiques de l'aéronautique.
Le déroulement complet d'un test de propreté ISO 16232
L'essai se déroule en cinq étapes, dont une qualification du banc qui conditionne la validité de toutes les autres.
1. L'extraction des particules
L'extraction consiste à détacher du composant les particules qui y adhèrent, puis à les transférer dans un fluide de rinçage. L'opération se déroule en cabine, dans un environnement dont l'empoussièrement est maîtrisé, pour éviter d'ajouter une contamination d'ambiance au résultat.
Les méthodes reconnues par la norme sont les suivantes :
- L'aspersion sous pression, adaptée aux particules faiblement adhérentes réparties sur des surfaces accessibles.
- Le rinçage interne, qui dirige le fluide à travers les canaux et les cavités des composants creux.
- Le bain à ultrasons, efficace sur les particules fortement adhérentes et dans les zones difficiles d'accès.
- L'agitation, la pièce étant remplie de liquide d'essai, fermée, puis soumise à un mouvement oscillant.
- Le soufflage et le flux traversant à l'air comprimé filtré, introduits lors de la révision de 2018 pour les composants qui ne rencontrent aucun liquide en service.
Chaque méthode présente une limite propre. Les ultrasons, par exemple, peuvent attaquer la matrice d'une pièce de fonderie et libérer des particules parasites qui faussent le comptage. Le fluide se choisit selon sa compatibilité chimique avec le matériau et son aptitude à être filtré proprement, la norme n'imposant aucun solvant unique.
2. La qualification du banc, valeur à blanc et essai de décroissance
Cette étape sépare un essai exploitable d'un essai contestable en audit et reste pourtant souvent négligée.
La valeur à blanc consiste à dérouler le protocole complet sans pièce, afin de chiffrer la contamination apportée par l'installation elle-même, cabine, tuyauteries, fluide, membranes et manipulations.
Ce résultat doit rester faible devant la contamination attendue sur le composant, faute de quoi l'essai renseigne davantage sur le banc que sur la pièce. Lorsque la spécification client reste muette, l'ISO 16232:2018 et le VDA 19.1 s'accordent sur un critère simple, la valeur à blanc ne doit contenir aucune particule supérieure à 50 µm.
L'essai de décroissance vérifie que l'extraction est complète. L'opération est répétée sur six étapes successives, la quantité recueillie à chaque passage étant comparée au cumul des précédents. L'extraction est jugée valable lorsque la dernière étape ne libère plus qu'une fraction résiduelle de ce cumul. C'est ce test qui qualifie la méthode retenue pour une référence donnée.
La puissance du bain à ultrasons se contrôle en parallèle, par perforation d'une feuille d'aluminium ou par liquide indicateur, afin de garantir la reproductibilité du décollement d'un essai à l'autre.
3. La filtration et le recueil sur membrane
Le fluide chargé de particules est filtré sous vide sur une membrane pesée au préalable, qui devient le support de toutes les analyses ultérieures. Le choix de ce support conditionne directement ce qui sera mesurable, en masse comme en comptage.
Les membranes tissées en polyester, d'une porosité de 5 µm, se sont imposées comme le support de référence pour l'analyse optique lors de la révision du VDA 19.1. Leur maille offre une porosité géométrique définie, donc un seuil de séparation reproductible d'un lot de membranes à l'autre. Leur faible reprise d'humidité stabilise la pesée et leur tenue en température préserve la planéité du support pendant le séchage, ce qui facilite la mise au point du microscope sur toute la surface analysée.
Les membranes à structure poreuse, en nitrate de cellulose ou en PTFE, retiennent une fraction beaucoup plus fine, jusqu'au domaine submicronique. Elles restituent donc une masse de contamination plus complète, mais elles s'assombrissent lorsque le fluide contient beaucoup de fines, ce qui dégrade le contraste nécessaire au comptage.
Chaque support impose donc sa limite au comptage, ce que les spécifications perdent parfois de vue. Sur membrane tissée, le fond de maille réduit le contraste disponible dans les classes fines et la fiabilité du dénombrement se dégrade à mesure que la particule approche la dimension de la maille. Une exigence formulée en classe B gagne à être validée avec le laboratoire avant d'être inscrite au cahier des charges, en vérifiant le support retenu et la résolution optique associée.
Lorsque la spécification impose à la fois une masse complète et un comptage fiable, le recours à une cascade de deux membranes permet de combiner les deux besoins sur un même essai, le tissé recueillant la population comptée et le poreux la fraction fine restante.
La membrane est ensuite séchée en étuve puis stabilisée avant pesée, afin d'éliminer l'humidité résiduelle qui biaiserait la mesure de masse.
4. L'analyse gravimétrique
La gravimétrie établit la masse totale de contamination par différence entre la membrane chargée et la membrane tarée, le résultat étant exprimé en milligrammes.
L'indicateur est global et rapide à produire, mais il ne renseigne ni sur la taille ni sur la nature des particules, ce qui réserve son usage aux spécifications formulées en masse. L'analyse granulométrique apporte cette information en décrivant la population classe par classe.
5. L'analyse granulométrique et la caractérisation
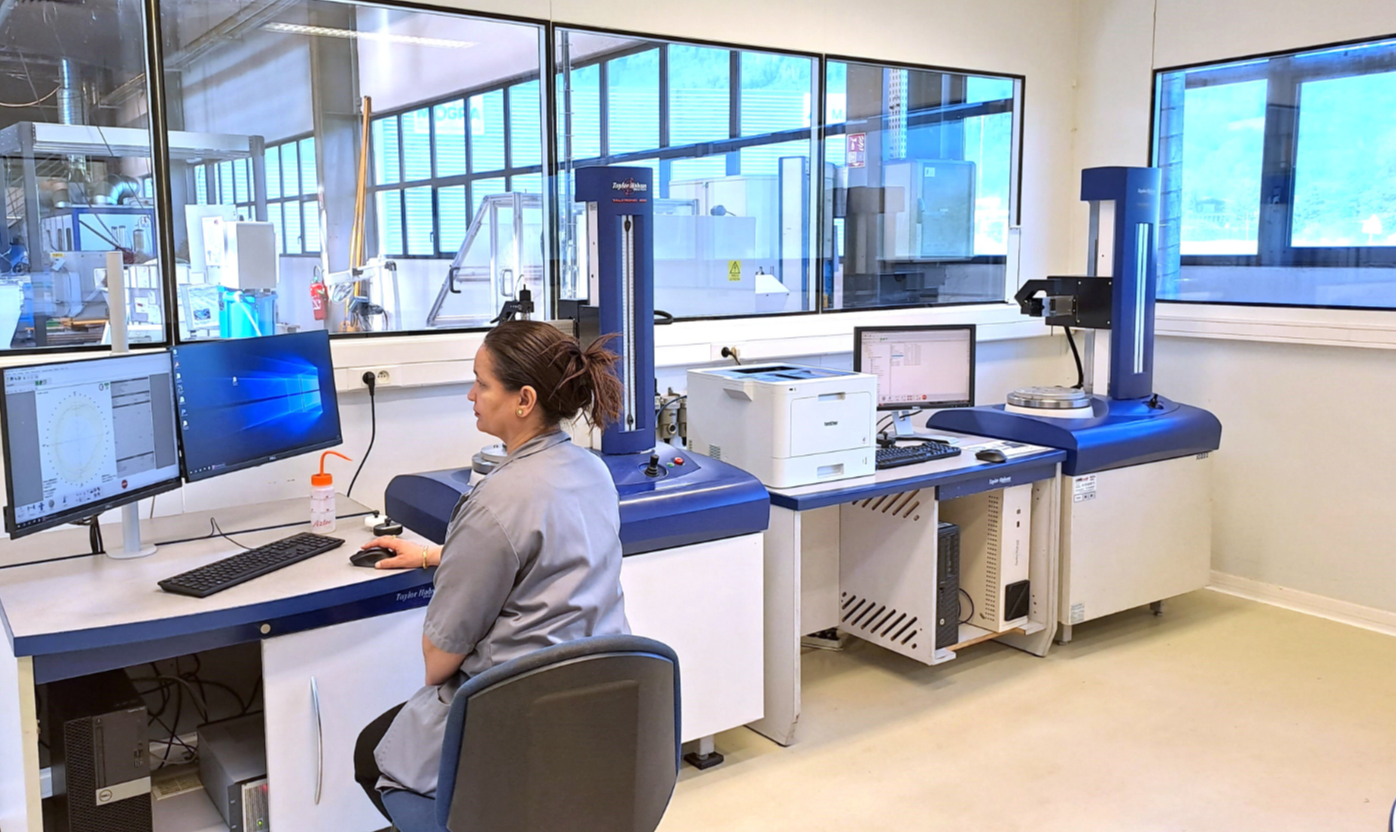
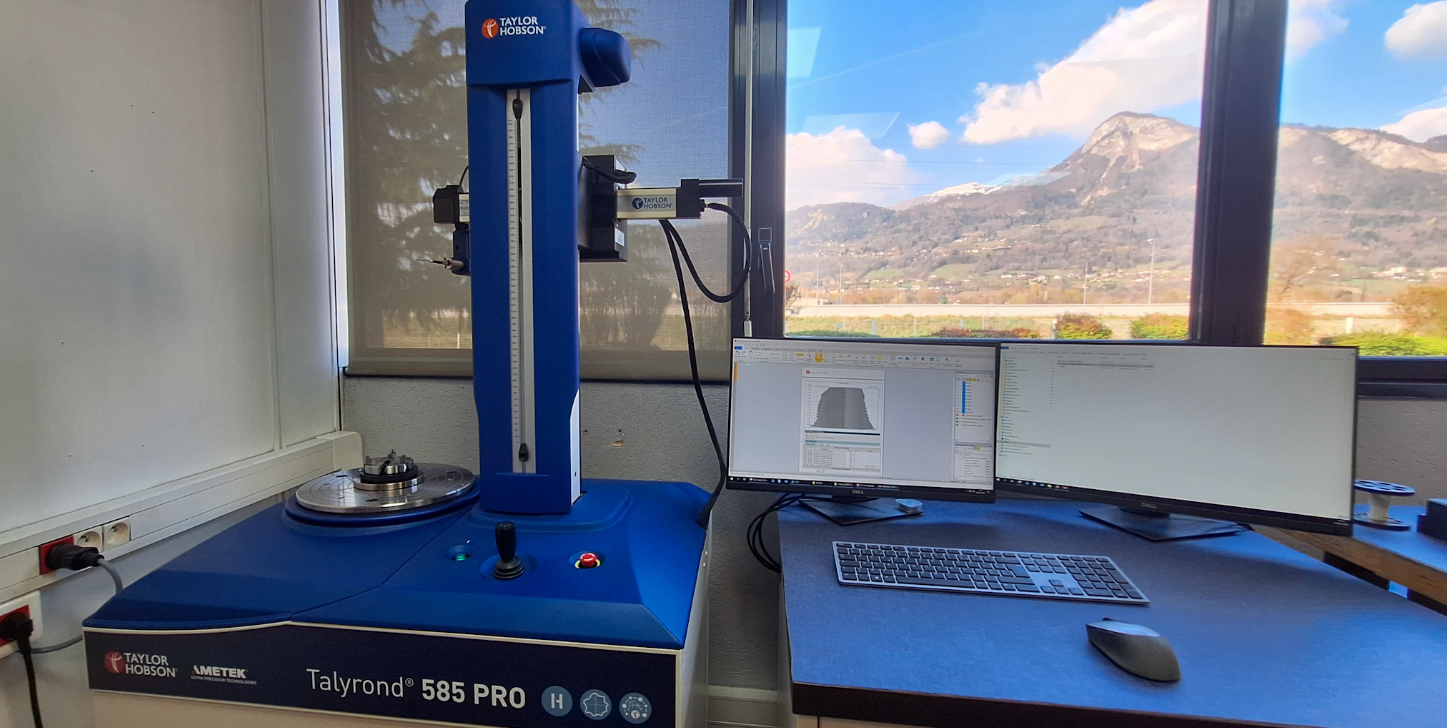
La membrane est balayée par un microscope optique motorisé ou par un scanner d'analyse dédié (chez Zedce), qui détecte chaque particule et mesure sa plus grande dimension.
Le système répartit ensuite les particules par classe de taille et les discrimine en trois familles, métalliques brillantes, non métalliques et fibres. Cette distinction pèse autant que le comptage, une fibre textile et un éclat métallique de même dimension n'ayant pas la même conséquence fonctionnelle. Lorsque la source doit être identifiée, une analyse élémentaire par microscopie électronique à balayage couplée à la spectrométrie de rayons X permet de remonter à l'alliage ou au matériau d'origine.
Le rapport final réunit la masse, le tableau de comptage par classe, la nature des particules et le code CCC résultant. Cette caractérisation complète la mesure d'état de surface, qui décrit la géométrie fine de la pièce là où la propreté décrit ce qui subsiste dessus.
Les équipements indispensables au laboratoire
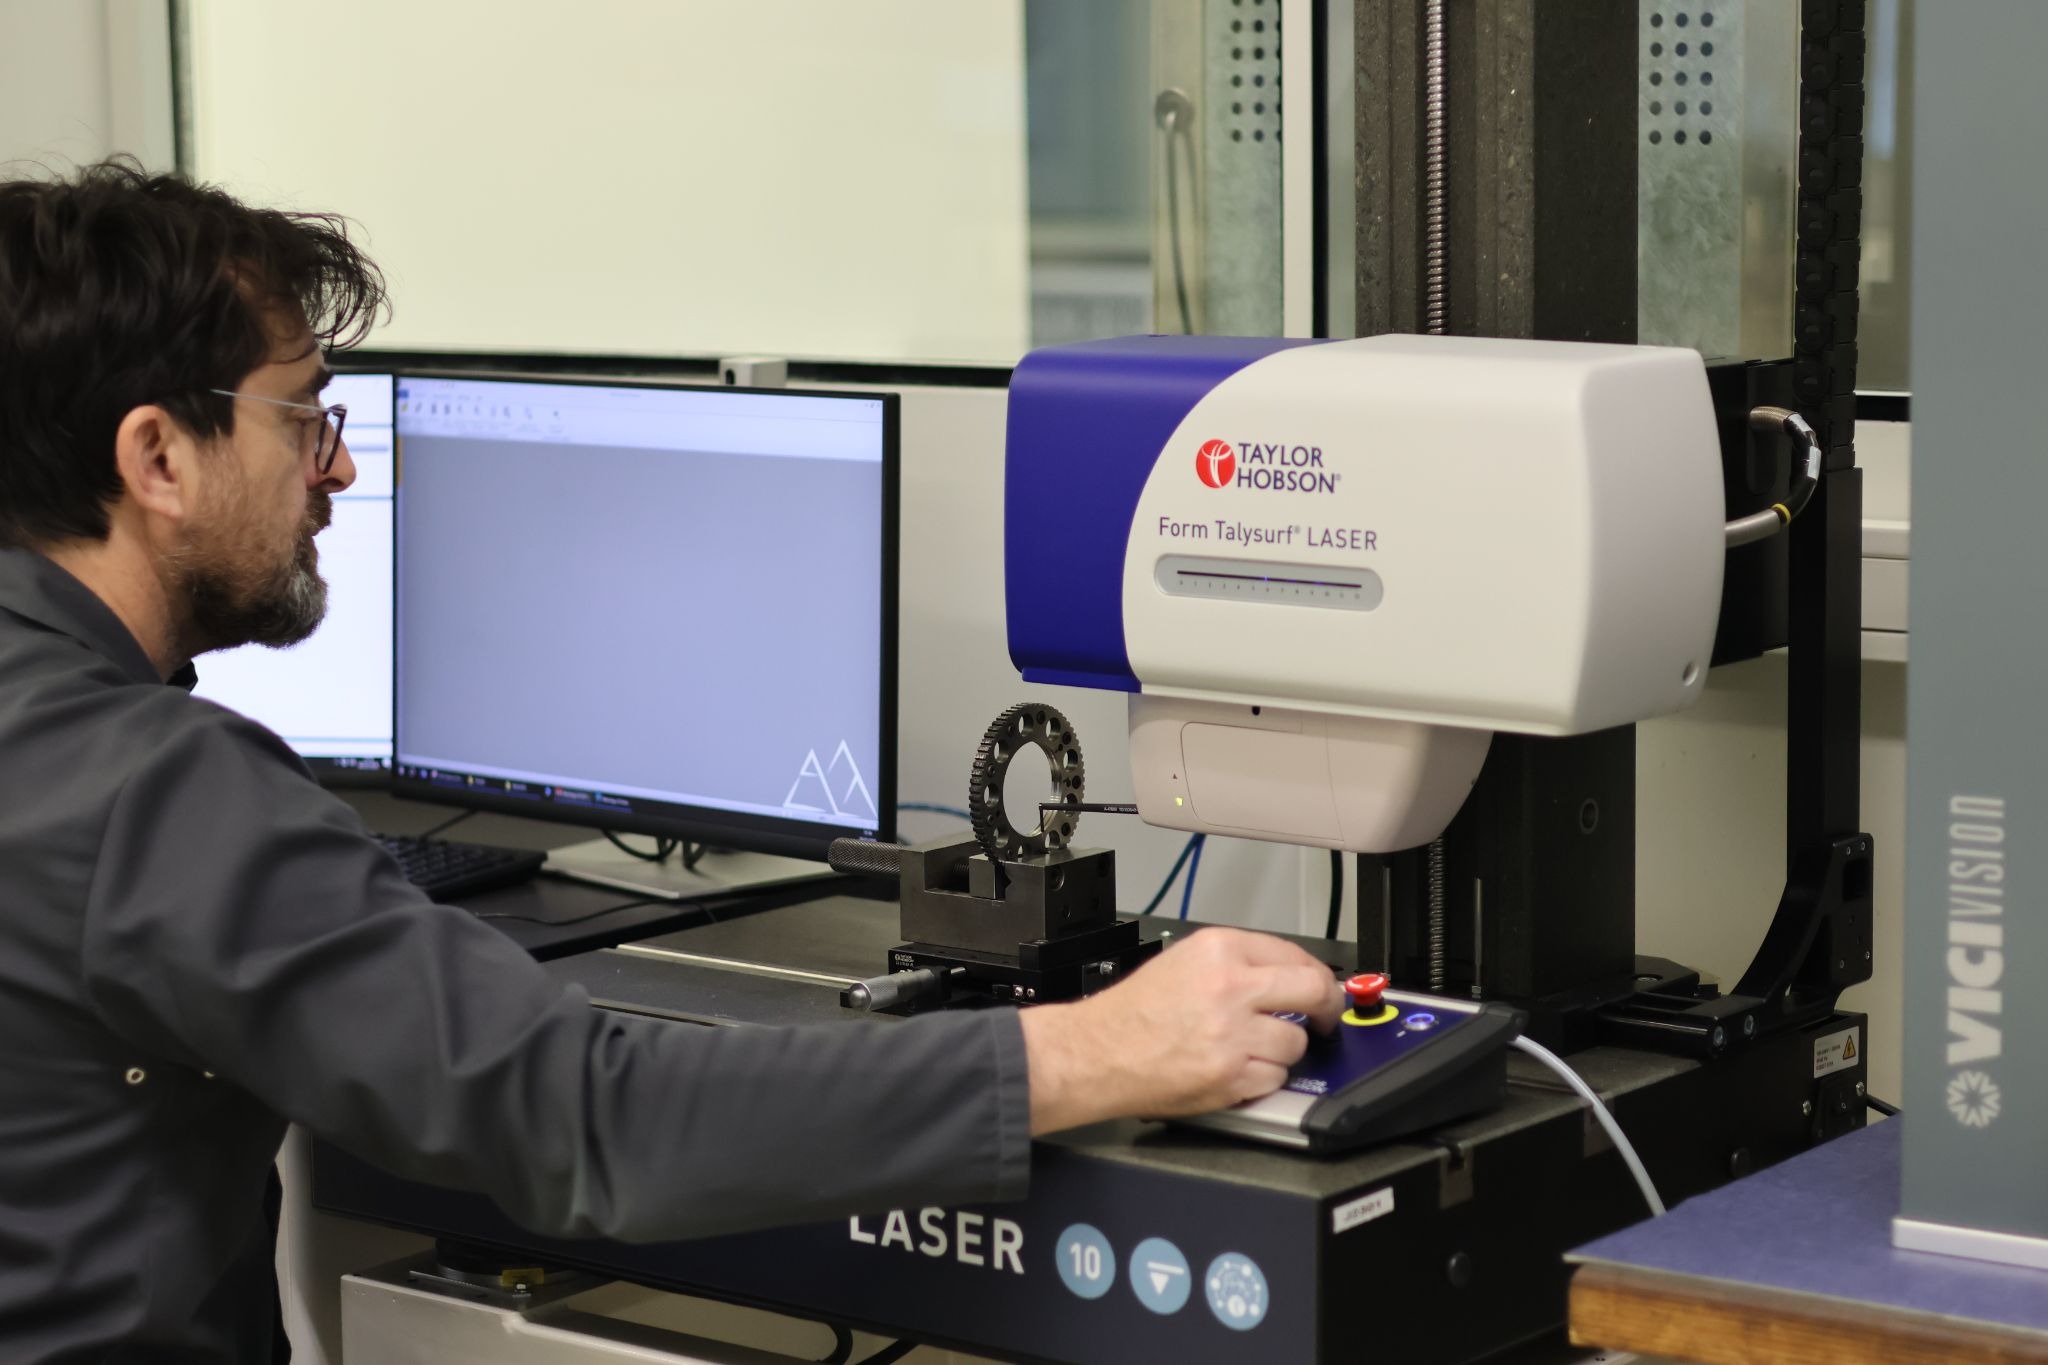
La qualité du résultat dépend autant de la rigueur du mode opératoire que de la chaîne d'équipements mobilisée.
L'ensemble représente un investissement et une compétence d'exploitation qui justifient, pour des volumes d'essais limités, de recourir à un laboratoire de métrologie externe. Le même arbitrage entre internalisation et sous-traitance se pose pour les moyens de contrôle dimensionnel sans contact, où le coût d'acquisition se compare au volume de pièces réellement concerné.
Comment lire un code de propreté ISO 16232 ?
Reste à savoir lire ce que le laboratoire restitue, puisque le rapport livre son résultat sous une forme codée, le Code de Propreté du Composant, abrégé en CCC pour Component Cleanliness Code.
La structure du code CCC
Un code se présente sous la forme A (E12/F10/G7/H5/I3/J2/K0/L00/M00/N00). Il se décompose de la manière suivante :
- La lettre placée devant la parenthèse désigne la base de normalisation du comptage. A correspond à une surface de référence de 1 000 cm², V à un volume de référence de 100 cm³, N à un comptage rapporté à la pièce entière.
- Les lettres entre parenthèses désignent les classes de taille de particules.Le chiffre qui suit chaque lettre indique le niveau de contamination admis ou constaté pour cette classe. Cette règle vaut pour les bases A et V. En base N, le nombre réel de particules est reporté directement, sans code de niveau.
- Une classe absente du code signifie qu'aucune limite ne lui est appliquée. Un code qui commence à la classe E n'impose donc rien en dessous de 50 µm.
- Des classes peuvent être regroupées, comme dans A (B-D16/E-G12/H-J6/K-N00), où une limite commune s'applique à l'ensemble des classes réunies.
Les classes de taille normalisées
Les classes de taille sont lettrées et couvrent une plage allant de quelques micromètres à plusieurs millimètres. La taille retenue pour chaque particule est sa plus grande dimension, notée Feret max, définie comme la plus grande distance entre deux tangentes parallèles au contour de la particule. C'est le critère par défaut de la norme, sauf indication contraire de la spécification.
(Classes mesurables chez Zedce en gras)
Un point de vigilance concerne les éditions antérieures. L'échelle s'arrêtait alors à la classe K, qui englobait toutes les particules de 1 000 µm et plus, sans les classes L, M et N. De nombreuses spécifications de constructeurs reprennent encore cet ancien codage, un code limité à la classe K doit donc être rapporté à l'édition dont il est issu avant d'être interprété.
Le niveau de contamination
Le chiffre associé à chaque classe traduit un nombre de particules rapporté à la base de normalisation. L'échelle est logarithmique, chaque palier correspondant approximativement à un doublement du nombre de particules. Le niveau 00 signifie qu'aucune particule de cette classe n'a été détectée sur la surface de référence, le niveau 0 qu'il en existe moins d'une.
Cette construction décrit une population complète en une ligne, là où un tableau de comptage brut demanderait plusieurs dizaines de valeurs. Elle explique aussi pourquoi deux pièces de même masse de contamination reçoivent parfois des codes très différents, une poussière fine abondante et un copeau isolé ne dessinant pas le même profil.
Définir le bon niveau de propreté pour votre application
La question revient dans presque toutes les consultations et sa réponse ne figure pas dans la norme, qui décrit une méthode sans fixer de limite.
Le point de départ est la fonction du composant. La particule critique est celle dont la taille approche le jeu fonctionnel le plus faible du système, section de passage d'un orifice calibré, jeu radial d'un tiroir, épaisseur du film lubrifiant. Une pièce montée dans un ensemble dont le jeu minimal atteint 200 µm n'a pas à être spécifiée sur les classes fines, alors qu'une servo-valve impose l'inverse.
Une spécification exploitable par un laboratoire comporte les éléments suivants :
- La base de normalisation retenue, surface, volume ou pièce entière.
- Les classes de taille effectivement sous limite et le niveau associé à chacune.
- La méthode d'extraction imposée ou laissée au choix du laboratoire, avec ses paramètres de départ.
- Le fluide d'extraction et le type de membrane.
- Le critère de décroissance retenu et le nombre d'étapes.
- Le conditionnement de la pièce après contrôle et la durée de validité associée.
Le dernier point est souvent sous-estimé. Une pièce validée puis replacée dans un emballage ordinaire perd le bénéfice du contrôle, la recontamination pendant le transport suffisant à la faire sortir de sa classe. La démarche rejoint celle appliquée au jeu fonctionnel et aux tolérances géométriques, où une spécification ne vaut que si elle reste vérifiable au moment du montage.
Le contrôle de propreté dans la chaîne de production Zedce
La propreté technique se prépare en amont du laboratoire, dans la façon dont la pièce est usinée, ébavurée et conditionnée.
Zedce intègre cette exigence dès la définition de la gamme, en particulier sur les géométries qui piègent les particules, perçages profonds, cavités internes, rainures et filetages borgnes. Les opérations de parachèvement et de lavage sont positionnées en fonction du niveau de propreté attendu et les conditions de conditionnement sont arrêtées avec le client pour préserver le résultat jusqu'au montage.
Les rapports d'essai sont archivés et rattachés au lot, de façon à rester disponibles en cas d'audit ou d'analyse de défaillance. Pour le détail des moyens mis en œuvre et des secteurs servis, consultez nos protocoles de contrôle ISO 16232.
FAQ - Vos questions sur le test de propreté ISO 16232
Les questions ci-dessous reprennent les points les plus fréquemment soulevés lors de la définition d'une exigence de propreté et de l'interprétation d'un rapport d'essai.
Quelle est la différence entre ISO 16232 et VDA 19.1 ?
L'ISO 16232 est la norme internationale, le VDA 19.1 la directive de la filière automobile allemande. Depuis les révisions de 2015 et 2018, les deux textes partagent les mêmes classes de taille et le même codage de propreté. Quelques différences de mise en œuvre subsistent sur l'extraction et la filtration.
Comment lire un code de propreté CCC ?
La lettre placée devant la parenthèse donne la base de normalisation, A pour 1 000 cm², V pour 100 cm³, N pour la pièce entière. Chaque lettre entre parenthèses désigne une classe de taille et le chiffre qui la suit le niveau de contamination admis. Une classe absente n'est soumise à aucune limite.
Quelle taille de particule le test permet-il de détecter ?
Les classes normalisées commencent à 5 µm, mais la fiabilité du comptage dans les classes fines dépend du support retenu. Sur membrane tissée, le fond de maille réduit le contraste disponible à mesure que la particule approche la dimension de la maille. Les membranes à structure poreuse descendent plus bas, au prix d'un contraste dégradé lorsque le fluide contient beaucoup de fines. Une exigence en classe B se valide avec le laboratoire avant d'être inscrite au cahier des charges.
Combien de temps dure un test de propreté ISO 16232 ?
Le cycle complet s'étale généralement sur un jour ouvré. Chez Zedce, nous le réalisons en 2 heures. L'extraction et la filtration se comptent en dizaines de minutes, mais le séchage et la stabilisation de la membrane avant pesée, puis son balayage pour le comptage, allongent le délai de restitution du rapport.
Le test ISO 16232 est-il destructif ?
Il ne détériore pas la pièce, mais il détruit son état de propreté. Lavée, manipulée et exposée, elle n'est plus représentative du lot ni livrable en l'état. Le contrôle se pratique par échantillonnage, avec une taille d'échantillon définie dans le plan de surveillance.
L'ISO 16232 est-elle obligatoire ?
Elle s'impose dès qu'un cahier des charges client la mentionne, ce qui est courant en automobile, en médical et en aéronautique. En dehors de cette exigence contractuelle, elle reste volontaire, mais elle sert de langage commun pour objectiver une exigence de propreté auprès d'un fournisseur.
Faut-il un laboratoire accrédité pour réaliser l'essai ?
L'accréditation ISO/IEC 17025 n'est pas systématiquement exigée, mais elle sécurise la reconnaissance des résultats en cas de litige ou d'audit client. Sur les applications critiques, la plupart des donneurs d'ordre demandent soit un laboratoire accrédité, soit un banc interne qualifié et audité par leurs soins.
Comment conditionner une pièce après un contrôle de propreté ?
La pièce doit être placée dans un emballage propre et étanche, en général un double conditionnement, immédiatement après le lavage final. Le sachet intérieur protège de la recontamination, le sachet extérieur du transport. Sans cette précaution, le niveau de propreté validé n'a plus de valeur au moment du montage.